Cara Membangun Lini Produksi Kosmetik Bedak Padat yang Efisien
Time: Sep 05, 2026
Sebuah OEM kosmetik yang menjalankan tiga mesin pengepres manual melihat pola yang sama setiap triwulan: tumpukan sampah bertambah ketika operator yang berpengalaman pergi, pergantian cetakan memakan sebagian besar waktu kerja, dan setiap formula baru memerlukan uji coba pengepresan selama seminggu. Lini produksi kosmetik bedak padat yang efisien tidak tercipta dengan membeli mesin press yang lebih cepat. Hal ini berasal dari pencocokan alur proses, arsitektur peralatan, dan rutinitas validasi dengan rangkaian produk yang sebenarnya Anda jalankan. Keputusan di bawah ini menentukan apakah garis tersebut dapat menahan bobot, menjaga ketajaman emboss, dan menurunkan biaya per pelat tanpa bergantung pada tangan terampil.
Lini produksi kosmetik bedak padat efisien jika mampu mempertahankan toleransi berat dan kekerasan di seluruh rongga, berubah dalam hitungan menit, bukan jam, dan menjaga hasil first-pass di atas 98 persen tanpa menambah tenaga inspeksi.
Mulailah dengan Metrik yang Menentukan Efisiensi
Produk serbuk tekan yang efisien ditentukan oleh lima angka: hasil lintasan pertama, RSD berat, waktu pergantian, efektivitas peralatan secara keseluruhan, dan biaya sebenarnya per pelat jadi. Segala sesuatu yang lain bersifat sekunder sampai kelima hal ini terkendali.
98% target hasil first-pass
Di bawah 1% berat RSD melintasi rongga
Di bawah 15 menit waktu pergantian cetakan
80-85% OEE dengan jalur otomatis
Keseragaman bobot merupakan sistem peringatan dini kualitas serbuk padat. Ketika kepadatan pengisian melayang di antara rongga, kekerasan dan hasil juga ikut melayang, dan cacat muncul di panci yang sudah jadi hanya setelah ditekan. Melacak berat RSD per rongga menangkap segel yang aus, aliran bubuk yang tidak konsisten, atau sepatu pengisi yang tidak sejajar sebelum menjadi skrap.
Perhatikan waktu henti sebelum kecepatan. Mesin press yang berhenti selama satu jam setiap shift kurang produktif dibandingkan mesin press yang lebih lambat dan beroperasi pada utilisasi 80 persen.
Petakan Aliran Proses di Sekitar Inti Penekan
Tata letak garis di sekitar stasiun pengepresan, karena setiap langkah hulu dan hilir akan melindungi atau merusak konsistensi pengepresan. Pencampuran, pengkondisian, pengumpanan, pengepresan, pelepasan cetakan, pembersihan, dan inspeksi harus bertindak sebagai satu sistem yang berkesinambungan.
- Tentukan kelompok produk dan jendela toleransi.
Cantumkan diameter panci, kedalaman, persyaratan jaring, dan kekerasan target untuk setiap SKU saat ini dan yang direncanakan sebelum memilih peralatan.
- Pilih konfigurasi pers.
Pilih perkakas rongga tunggal atau multirongga dan putuskan apakah penekanan yang digerakkan servo dapat dibenarkan dengan profil tekanan multi-tahap.
- Insinyur pengumpan hulu dan pra-pencampuran.
Tambahkan pengkondisian dan de-aerasi sebelum pengisian, karena stabilitas kepadatan pengisian menentukan berat RSD setelah pengepresan.
- Integrasikan pelepasan cetakan, pembersihan, dan inspeksi.
Penyikatan otomatis dan pemeriksaan penglihatan menangkap serpihan tepi dan cacat permukaan saat saluran berjalan dengan kecepatan penuh.
- Validasi dengan kualifikasi proses berjalan.
Kunci parameter tekanan, diam, dan pengisian ke dalam resep yang terdokumentasi sebelum menerima lini untuk produksi serial.
Konsistensi pengumpanan bubuk lebih penting daripada kecepatan pengepresan. Variasi kepadatan pengisian sebesar 2 persen biasanya muncul sebagai penyimpangan kekerasan yang dapat diukur setelah pengepresan.
Pilih Tingkat Otomatisasi yang Sesuai dengan Bauran Produk Anda
Tingkat otomatisasi harus ditentukan berdasarkan volume tahunan dan jumlah SKU, bukan berdasarkan kesukaan terhadap mesin canggih. Pabrik dengan campuran tinggi dan volume rendah memulihkan investasi lebih cepat dengan sel semi-otomatis yang dibuat untuk pergantian cepat; pabrik bervolume tinggi dengan satu keluarga dominan membenarkan jalur yang sepenuhnya otomatis.
Sel pengepres semi-otomatis
- Investasi awal lebih rendah, pengembalian lebih cepat pada 40 hingga 70 piring per jam.
- Fleksibel untuk 10 hingga 20 SKU dengan perubahan batch yang sering.
- Konten tenaga kerja yang lebih tinggi: 4 hingga 6 operator per shift.
- Paling baik jika formula bubuk memiliki kekerasan yang sangat bervariasi.
Jalur yang sepenuhnya otomatis
- Throughput lebih tinggi: 120 hingga 200 plus pelat per jam.
- Bobot dan kekerasan yang konsisten dengan pengaruh operator yang rendah.
- Membutuhkan lebih sedikit operator: 1 hingga 2 supervisor per shift.
- Terbaik untuk produksi volume tinggi dengan rentang SKU yang sempit.
| Konfigurasi | Rentang keluaran | Pergantian | Operator | Paling cocok |
| Sel semi-otomatis | 40-70 piring/jam | 20-30 menit | 4-6 per shift | Campuran tinggi, volume rendah |
| Otomatis terintegrasi | 120-180 piring/jam | Di bawah 15 menit | 2-3 per shift | Volume menengah, satu keluarga |
| Jalur yang sepenuhnya otomatis | 200 ditambah piring/jam | Di bawah 10 menit | 1-2 pengawas | Volume tinggi, sedikit SKU |
Aturan praktisnya: jika Anda mengganti cetakan lebih dari dua kali per shift, investasikan pada framing yang dapat diubah dengan cepat sebelum Anda berinvestasi pada kecepatan pengepresan yang lebih tinggi.
Tentukan Pers di Sekitar Produk Anda, Bukan Sebaliknya
Pemilihan pers merupakan suatu keputusan rekayasa formulasi. Kurva kompresi, waktu tunggu, dan perilaku pelepasan menentukan definisi hasil, kekerasan, dan emboss sebelum mesin memasuki pabrik.
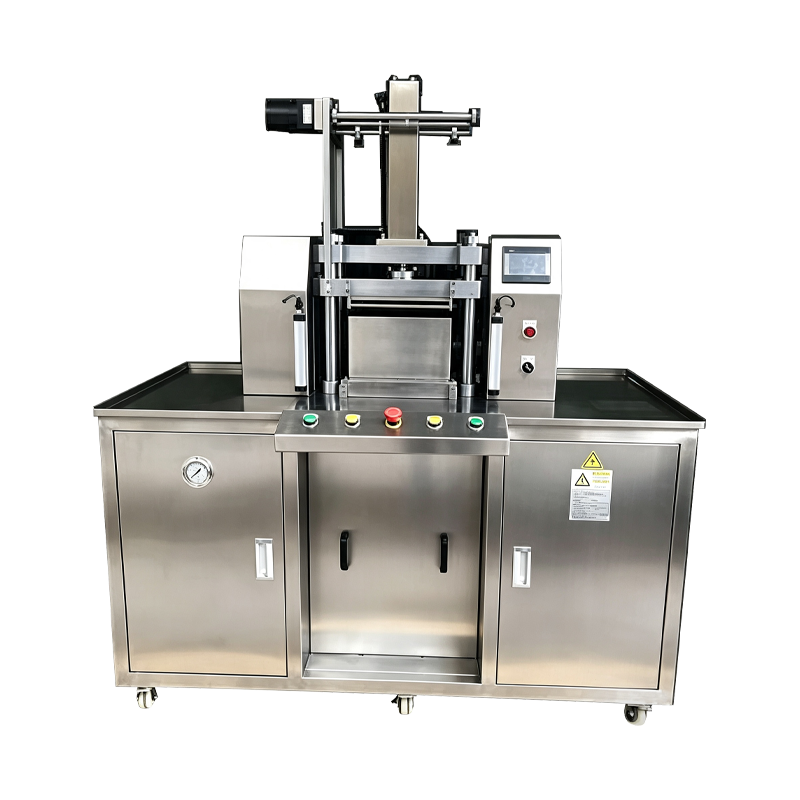
Panci jenis mousse yang lembut membutuhkan tekanan rendah dan waktu tunggu yang lama; formula tegas dengan pigmen tinggi memerlukan profil multi-tahap untuk menghindari retak dan tepi terkelupas. Mesin press yang digerakkan servo menyimpan beberapa profil kompresi per resep dan sakelar tanpa penyesuaian mekanis. Itulah sebabnya mitra mesin dengan kedalaman rekayasa proses penting: Shanghai Qimeida Machinery Technology Co., Ltd. membangun solusi pengepresan bubuk berdasarkan pengembangan khusus, karena memaksakan mesin standar ke formula yang tidak biasa akan meningkatkan kerusakan dan memperluas validasi.
Mesin press yang digerakkan servo dengan profil tekanan multi-tahap dapat menghilangkan 60 hingga 70 persen uji coba yang diperlukan saat berpindah antara formula lunak dan keras.
Hindari Kesalahan Desain Garis yang Menaikkan Biaya Secara Diam-diam
Sebagian besar kehilangan efisiensi pada lini serbuk tekan dirancang sebelum cetakan pertama dipotong. Lima kesalahan muncul berulang kali di pabrik OEM dan masing-masing kesalahan menambah biaya terukur.
- Gaya tekan yang terlalu ditentukan sambil mengabaikan waktu tunggu masih menghasilkan panci bagian tengah yang lunak.
- Menempatkan mesin press tanpa kapasitas buffer membuatnya menunggu selama mikro-stop di hulu.
- Memilih peralatan tanpa dukungan rekayasa proses mengubah pelaksanaan menjadi eksperimen offline.
- Pemasangan sebelum lingkungan ruangan stabil memungkinkan perubahan kelembapan mengubah perilaku aliran bubuk.
- Membeli mesin terlebih dahulu dan mengadaptasi formulanya kemudian menambah validasi ulang selama berminggu-minggu.
Jalur yang efisien dirancang mundur dari cetakan yang sudah jadi: spesifikasi produk, bukan mesin yang tersedia, harus menentukan anggaran untuk gaya pemadatan dan waktu tunggu.
Validasi, Latih, dan Pertahankan Lini Produksi
Commissioning adalah bagian pertama dari kisah efisiensi; sisanya berasal dari protokol validasi, pelatihan operator, dan pemeliharaan terencana yang dilakukan selama kuartal pertama produksi.
Saluran juga kehilangan efisiensi karena hilangnya kapasitas secara diam-diam: mesin press bekerja, namun lebih lambat, dengan seringnya micro-stop. Mencatat waktu siklus, tingkat penolakan, dan durasi pergantian mengubah kerugian yang tidak terlihat ini menjadi daftar perbaikan mingguan.
Dimana garis waktu berjalan di pabrik bedak padat yang seimbang
Tinggal dan menekan 30%
Pencampuran dan pengkondisian 25%
Inspeksi dan penyanggaan 18%
Memberi makan dan mengisi 15%
Penghapusan cetakan dan pembersihan 12%
Pelatihan adalah pengungkit terakhir dan paling diremehkan. Operator yang menguasai pengaturan resep, pergantian cetakan, dan pembersihan harian mengurangi secara tajam variasi yang bergantung pada operator. Dikombinasikan dengan dukungan teknis jarak jauh, tim yang terlatih mampu mempertahankan tingkat hasil first-pass di atas 98 persen dan bukannya kembali ke 92 persen dalam waktu enam bulan.
Pertanyaan yang Sering Diajukan
Apa hambatan paling umum dalam lini kosmetik bedak padat?
Stabilitas pengumpanan bubuk dan pergantian cetakan, bukan stasiun pengepresan itu sendiri. Variasi kepadatan pengisian muncul seiring penyimpangan berat dan kekerasan, sementara pergantian yang lambat memperpendek waktu pengoperasian yang tersedia pada jalur SKU tinggi.
Berapa banyak ruang yang dibutuhkan saluran pengepres bubuk otomatis?
Tidak termasuk ruang pra-pencampuran, jalur yang sepenuhnya otomatis biasanya membutuhkan 60 hingga 120 meter persegi tergantung pada keluarannya. Tata letak menara dengan distribusi bubuk di atas kepala dapat mengosongkan sekitar 30 persen luas lantai tersebut.
Bisakah satu garis menangani diameter dan kedalaman panci yang berbeda?
Ya, jika rangka cetakan dan profil tekanan dirancang untuk pergantian. Bingkai cetakan yang dapat diganti, konektor vakum cepat, dan resep yang terdokumentasi membuat perubahan ukuran loyang kurang dari 15 menit.
Suku cadang apa yang harus disimpan oleh pabrik OEM di lokasi?
Simpan sisipan cetakan untuk SKU bervolume tertinggi, cincin penyegel, sensor tekanan cadangan, dan modul kontrol yang diidentifikasi selama commissioning. Suku cadang penting harus dikonfirmasikan dengan pemasok peralatan selama proses penerimaan.
Lacak waktu pergantian setiap minggu selama enam bulan pertama setelah commissioning. Tren ini akan mengungkap kesenjangan pelatihan sebelum berubah menjadi waktu henti.
BERITA yang Direkomendasikan:
Cara Memilih Mixer Bedak Kosmetik Berdasarkan Kapasitas Produksi: Panduan Lengkap
Bagaimana Otomatisasi Meningkatkan Efisiensi dalam Proses Produksi Bubuk Kosmetik
Tantangan Pengolahan Bubuk dalam Pembuatan Kosmetik dan Cara Mengatasinya
Peralatan Utama untuk Lini Pembuatan Serbuk Kosmetik Lengkap: Panduan 2026
Bagaimana Sirkulasi Oven Pengeringan Meningkatkan Kualitas Produksi Serbuk Padat
Kualitas Serbuk Padat dalam Manufaktur Kosmetik: Penjelasan Faktor Kunci
Produk terkait
Hak Cipta © Shanghai Qimeida Machinery Technology Co., Ltd. Semua Hak Dilindungi Undang-undang.
Produsen Mesin Kosmetik Profesional Kustom
