Mesin Press Serbuk Kosmetik Hidraulik
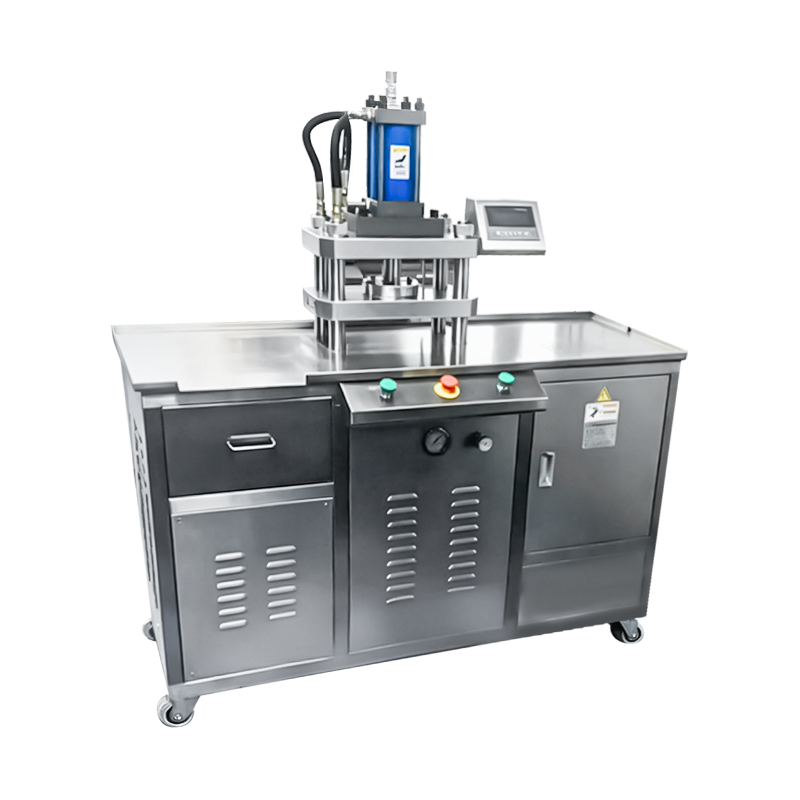
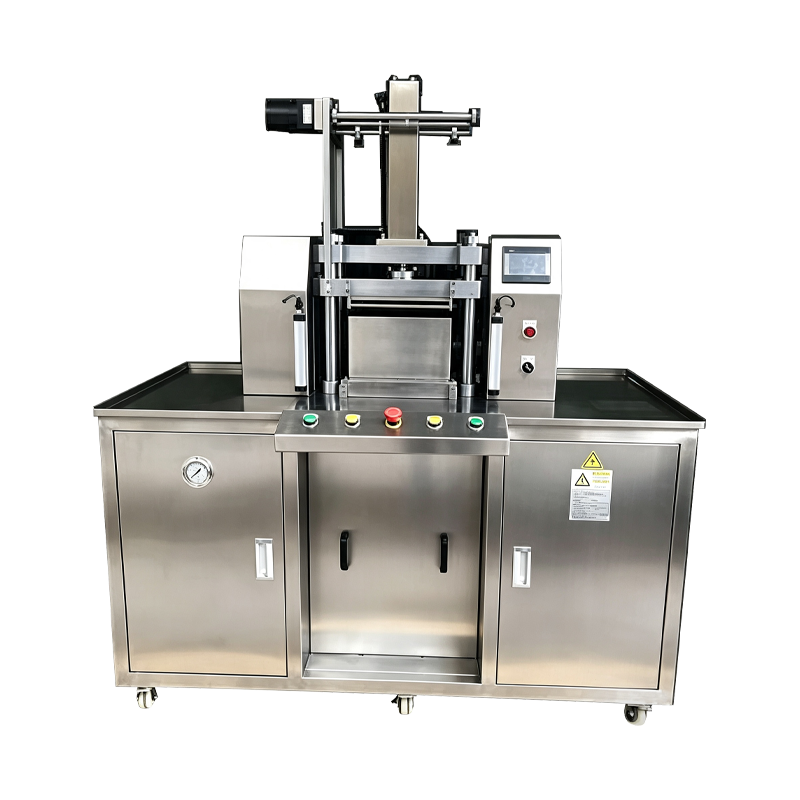
Platform pengepres hidraulik yang dibuat untuk memadatkan bubuk kosmetik lepas menjadi kue dan wajan padat. Sirkuit hidraulik menghasilkan gaya tinggi dengan kurva tekanan terkontrol, memungkinkan pemadatan formulasi padat yang tahan terhadap tekanan mekanis. Mesin ini diterapkan pada eyeshadow, perona pipi, alas bedak, highlighter, dan produksi pigmen padat di mana kekerasan kue dan permukaan akhir merupakan parameter yang dikontrol.
Pengiriman Tenaga Hidraulik
Sirkuit hidraulik loop tertutup mempertahankan tekanan melalui langkah pemadatan, sehingga formulasi padat mencapai target kekerasan kue tanpa siklus pengepresan berulang.
Kurva Tekanan yang Dapat Diprogram
Tahap pendekatan, pemadatan, penahanan, dan pelepasan dikonfigurasikan secara terpisah pada HMI, sehingga profil pengepresan dapat disesuaikan dengan perilaku aliran setiap formulasi.
Stabilitas Termal
Oli hidraulik ditahan dalam rentang suhu terkontrol melalui sirkuit pendingin oli dan pemanas, menjaga viskositas dan respons gaya tetap konsisten selama shift produksi yang panjang.
Paksa Pencatatan Data
Gaya, posisi, dan waktu tahan dicatat untuk setiap siklus dan disimpan dalam catatan batch, mendukung ketertelusuran proses dan peninjauan penyimpangan.
Arsitektur Sistem Hidraulik
Rakitan kunci yang menentukan perilaku menekan dan kontrol proses.
Satuan Daya
Pompa perpindahan variabel dengan kontrol katup proporsional. Tekanan diatur melalui umpan balik loop tertutup dari sel beban yang dipasang pada ram penekan. Reservoir minyak mencakup filtrasi, pemantauan level, dan kontrol suhu.
Menekan Ram
Silinder berlapis krom keras dengan gerakan terpandu untuk membatasi defleksi lateral di bawah beban. Panjang langkah dan kecepatan pendekatan diatur melalui sistem kontrol, dan ram dapat diposisikan dalam peningkatan halus untuk format pan dangkal.
Antarmuka Perkakas
Pukulan atas, pukulan bawah, dan cetakan dipasang pada pelat standar. Set perkakas dapat dipertukarkan antar mesin dengan ukuran rangka yang sama, dan nilai jarak bebas didokumentasikan untuk setiap format produk.
Kabinet Kontrol
PLC, penggerak servo, dan relai pengaman ditempatkan di kabinet terpisah. HMI menyediakan manajemen resep, pengeditan kurva tekanan, riwayat alarm, dan penghitung produksi. Data dapat diekspor melalui OPC UA atau CSV.
Sirkuit Keamanan
Pelindung PLd kategori 3 dengan pintu saling bertautan, penghentian darurat saluran ganda, dan pelindung tirai tipis pada bukaan bongkar muat manual. Tekanan hidraulik dibuang jika ada pelanggaran pelindung.
Data Teknis
Nilai bingkai standar. Rentang gaya dan perkakas ditentukan per aplikasi.
Formulasi Terapan
Jenis bubuk dan format produk ditangani dengan pengepresan hidrolik.
Perona Mata Kepadatan Tinggi
Campuran pigmen padat yang memerlukan kekuatan berkelanjutan untuk mencapai kekerasan target. Kurva tekanan multi tahap mengurangi pembatasan dan retak tepi pada panci dalam.
Alas Bedak
Kompak dengan kandungan pengikat yang lebih tinggi mendapatkan keuntungan dari waktu penahanan yang terkontrol, yang membantu pengikat mengalir melalui matriks bubuk sebelum dilepaskan.
Pigmen yang Ditekan
Campuran pigmen dan mineral berat ditekan pada kecepatan pendekatan rendah untuk membatasi perpindahan bubuk selama langkah pemadatan.
Kue Bubuk Panggang
Kue format besar ditekan dengan kekuatan sedang dengan waktu tahan yang lama untuk mencapai kepadatan yang seragam sebelum tahap pemanggangan.
Format Pan Timbul
Panci dengan relief permukaan ditekan dengan kecepatan pendekatan yang dikurangi untuk menjaga detail pada permukaan pukulan atas.
Kompak Multi Lapisan
Tahap pengisian dan pengepresan yang berurutan membentuk dua atau tiga lapisan padat dengan kepadatan antar lapisan yang terkontrol.
Referensi Penyimpangan Proses
Situasi umum pengepresan hidraulik dan tindakan perbaikan terkait.
Tekanan turun di bawah tekanan yang dikehendaki selama ditahan
Periksa respons katup proporsional dan pastikan titik nol sel beban. Periksa suhu oli hidrolik, yang harus tetap berada dalam kisaran 35 hingga 50 derajat Celcius. Verifikasi pengisian awal akumulator dan periksa pengaturan pelepas tekanan berdasarkan catatan mesin.
Kekerasan kue bervariasi antar siklus
Pastikan nilai waktu tunggu belum hilang di resep aktif. Verifikasi konsistensi berat isi melalui timbangan periksa inline. Periksa permukaan pelubang bagian atas untuk mengetahui adanya penumpukan bubuk, yang mengubah celah pemadatan efektif.
Temperatur oli naik diatas batas operasi
Periksa aliran oil cooler dan pastikan sirkuit pendingin tidak tersumbat. Periksa level reservoir dan isi ulang dengan kadar oli yang ditentukan. Kurangi laju siklus untuk sementara jika suhu sekitar berada di atas kisaran desain, dan verifikasi pembacaan sensor suhu terhadap instrumen referensi.
Daun lontar yang duduk di dalam cetakan
Pastikan langkah ejeksi sesuai dengan kedalaman cetakan untuk set perkakas saat ini. Periksa pelat ejektor dari keausan atau ketidaksejajaran. Pastikan pukulan bawah kembali sepenuhnya sebelum tahap pengisian berikutnya dan periksa tekanan hidrolik di sirkuit ejektor.
Pergerakan ram tidak mulus
Periksa rel pemandu dari kontaminasi dan verifikasi pelumasan. Periksa permukaan batang silinder terhadap adanya goresan. Pastikan katup proporsional tidak macet dan tinjau riwayat alarm untuk setiap lonjakan tekanan yang tercatat selama langkah.
Alarm hidrolik selama siklus
Baca kode alarm di HMI dan periksa sensor terkait. Verifikasi level oli, filter tekanan diferensial, dan suhu. Pastikan sirkuit penghentian darurat telah ditutup dan setel ulang alarm di panel kontrol sebelum melanjutkan produksi.
Catatan Penerapan
Faktor-faktor yang mempengaruhi pemasangan, pengoperasian, dan kinerja jangka panjang.
Persyaratan Fondasi
Alat berat ini memerlukan lantai rata dengan isolasi getaran yang dirancang untuk gaya tekan maksimum. Titik penahan ditentukan dalam gambar pemasangan untuk membatasi defleksi akibat beban.
Pemilihan Oli Hidraulik
Tingkat oli dipilih berdasarkan kisaran suhu sekitar di lokasi pemasangan. Nilai yang ditentukan dicatat dalam manual perawatan dan harus digunakan selama pengisian ulang dan penggantian oli.
Penyimpanan Perkakas
Set punch dan die harus disimpan di rak khusus dengan lapisan pelindung. Kondisi penyimpanan dan prosedur penanganan didokumentasikan untuk menjaga permukaan akhir di antara tahap produksi.
Interval Perawatan
Jadwal yang disarankan mencakup analisis oli setiap 1.500 jam, penggantian filter setiap 2.000 jam, pemeriksaan punch dan die setiap 500 jam, dan kalibrasi sel beban setiap 12 bulan.