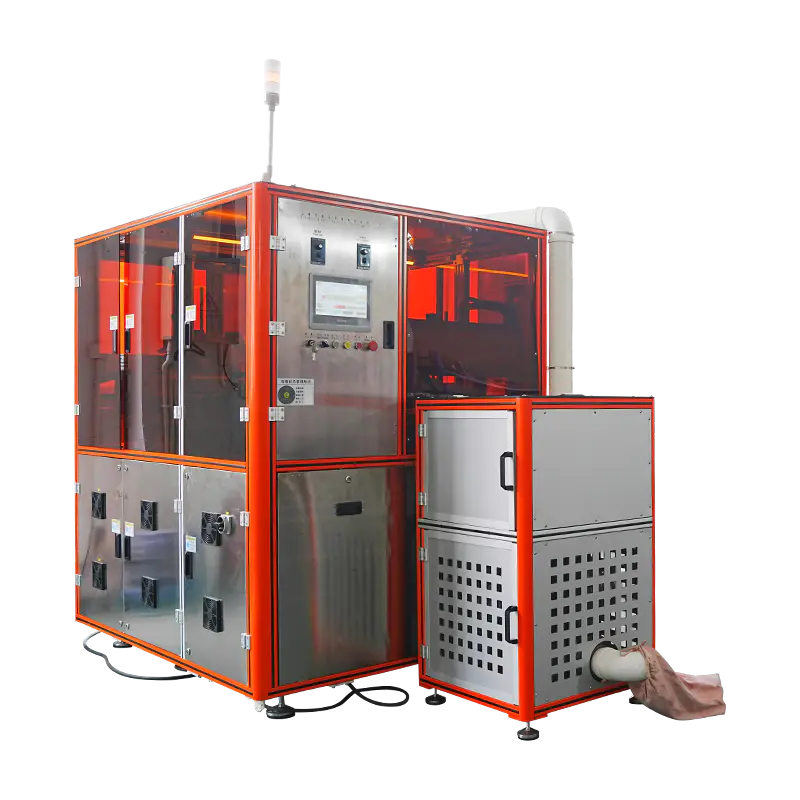
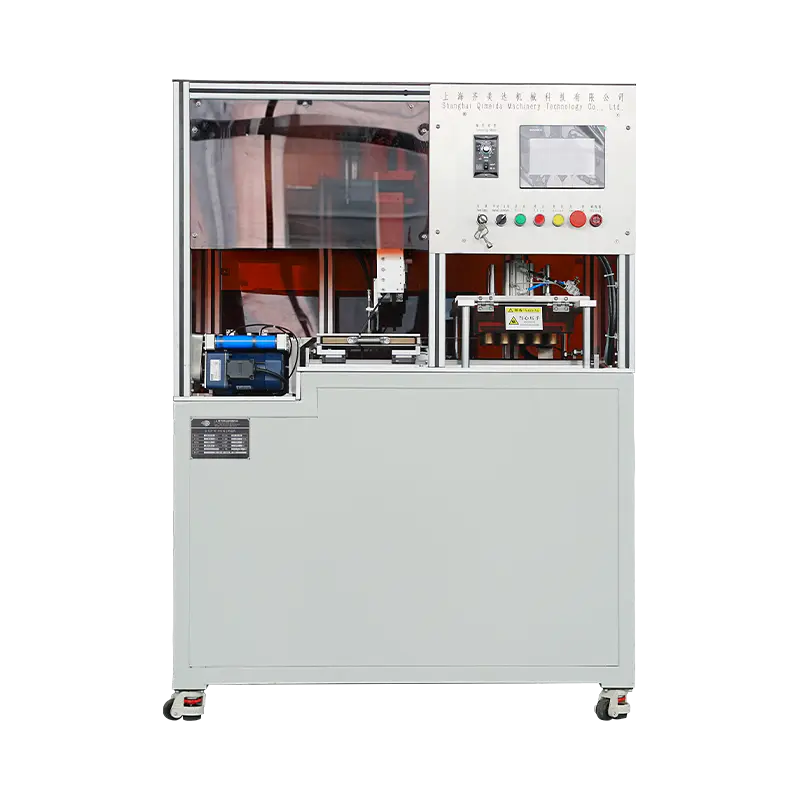
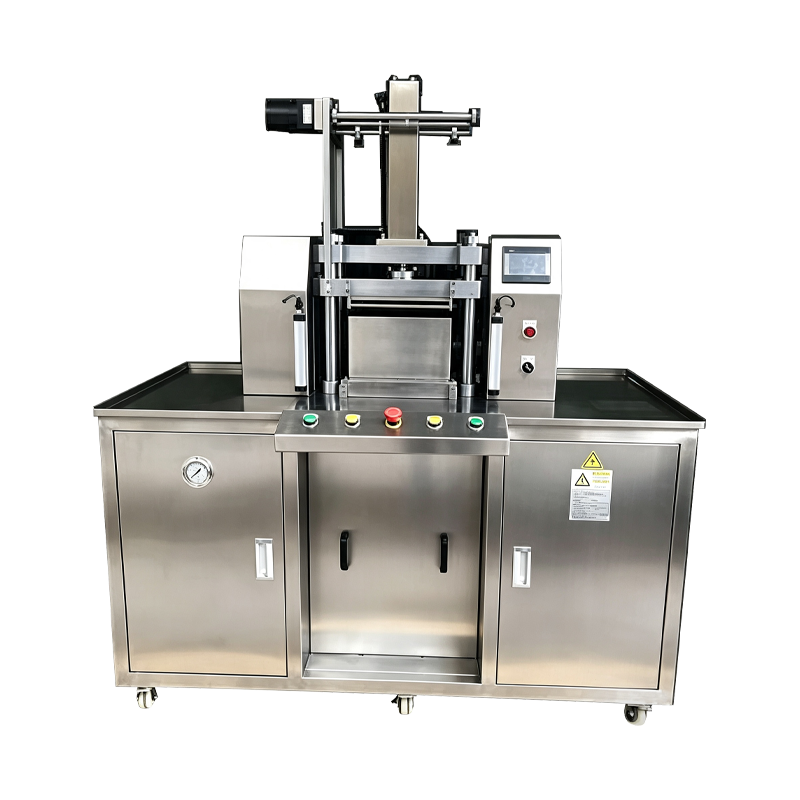
Mesin Press Bedak Foundation Otomatis
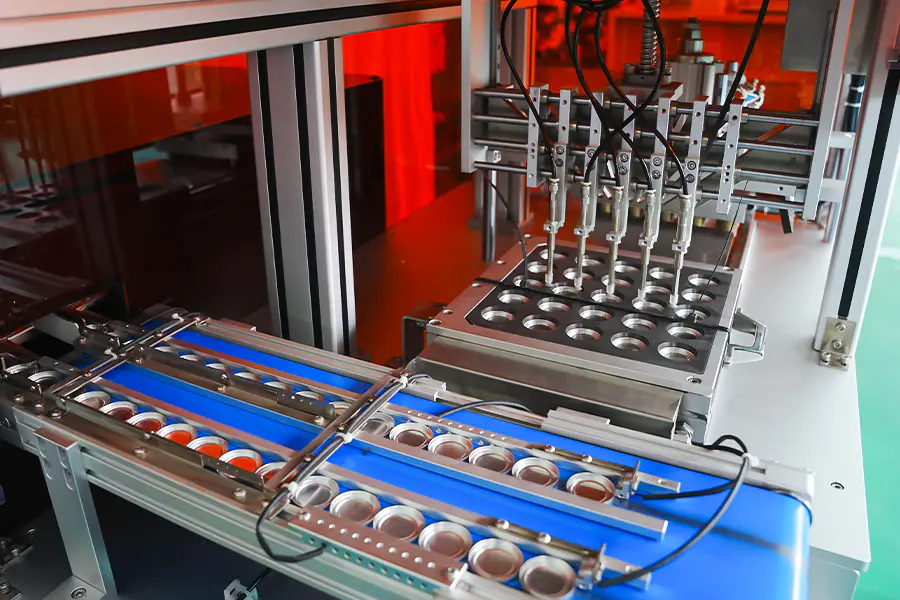
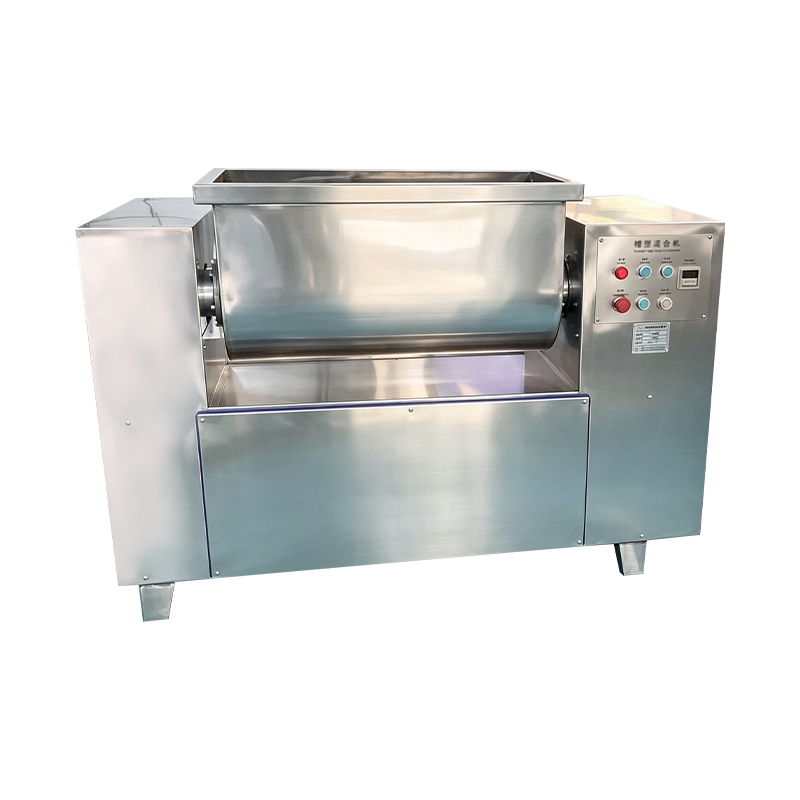
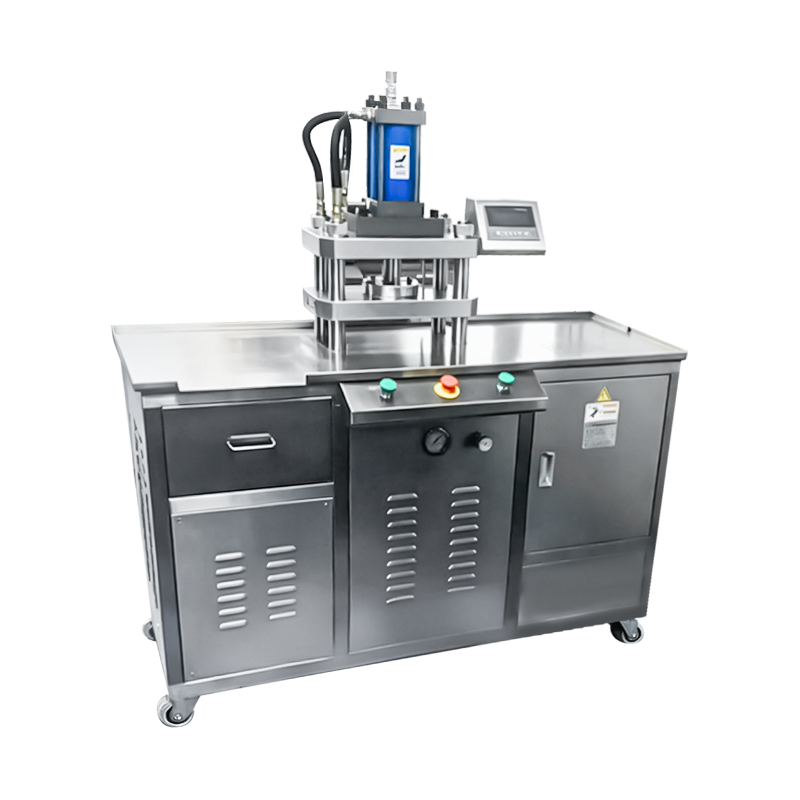
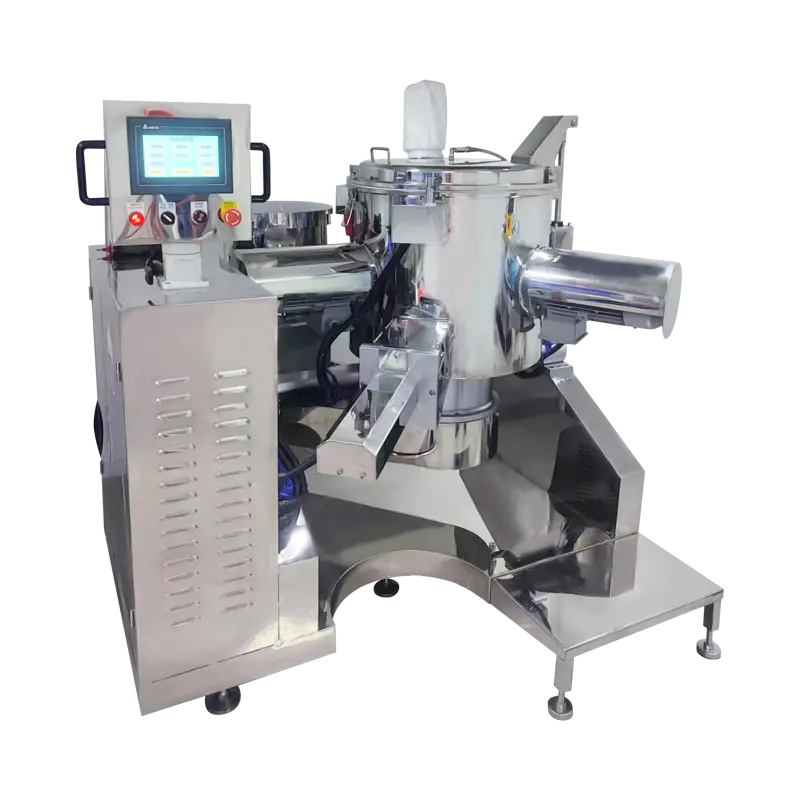
Platform pengepres yang dikonfigurasi untuk wadah alas bedak tabur dan alas bedak padat. Mesin ini mengotomatiskan pengumpanan panci, takaran bubuk, konsolidasi lapisan, pemadatan, dan ejeksi dalam siklus berkelanjutan, dengan kontrol berbasis resep terhadap berat pengisian, gaya pengepresan, waktu tunggu, dan laju siklus. Setiap siklus dicatat berdasarkan batch produksi dengan data kekuatan dan posisi tersedia untuk ditinjau.
Pemadatan Kepadatan Tinggi
Alas bedak bubuk membutuhkan kekuatan yang berkelanjutan untuk mencapai target kekerasan kue. Pers menahan kekuatan melalui tahap penahan yang diperpanjang, memungkinkan pengikat mengalir melintasi matriks bubuk.
Kontrol Permukaan Datar
Kerataan pukulan atas dan kecepatan pendekatan diatur per resep untuk menghasilkan permukaan panci yang konsisten tanpa tanda tekan atau variasi kepadatan lokal.
Integritas Tepi
Gradien pemadatan dan laju pelepasan disesuaikan per formulasi untuk membatasi tepi terkelupas pada wadah alas bedak bubuk setelah ejeksi.
Pengambilan Data Siklus
Gaya, posisi, dan waktu tunggu dicatat per panci dan dihubungkan dengan catatan batch untuk peninjauan proses dan analisis penyimpangan.
Arsitektur Sistem
Stasiun Dosis
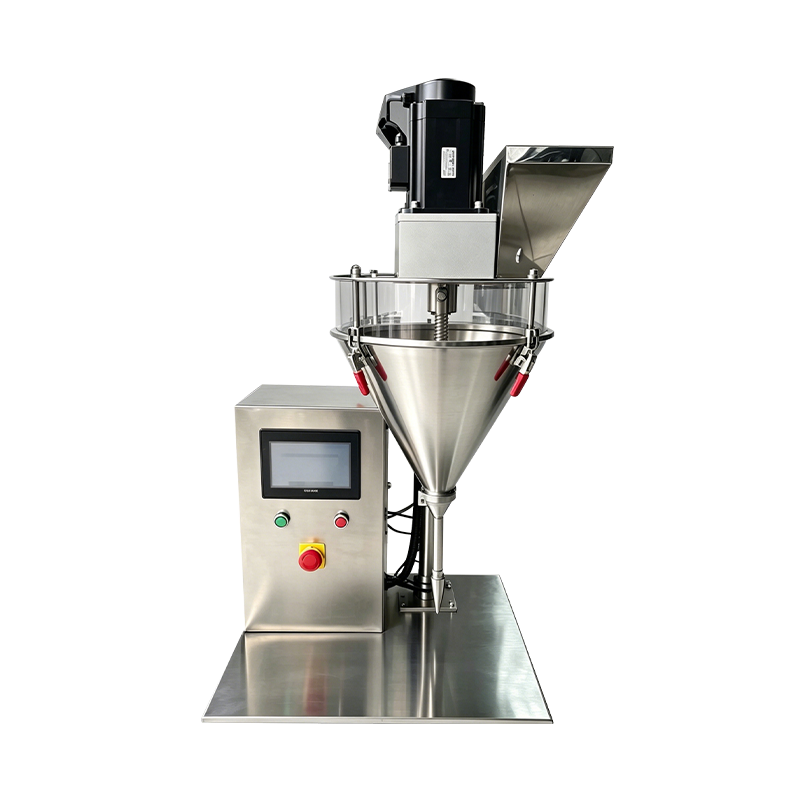
Auger servo dengan pengisian volumetrik. Bubuk diberi takaran sesuai berat resep dan diverifikasi dengan timbangan inline sebelum panci dimasukkan ke dalam wadah.
Stasiun Leveling
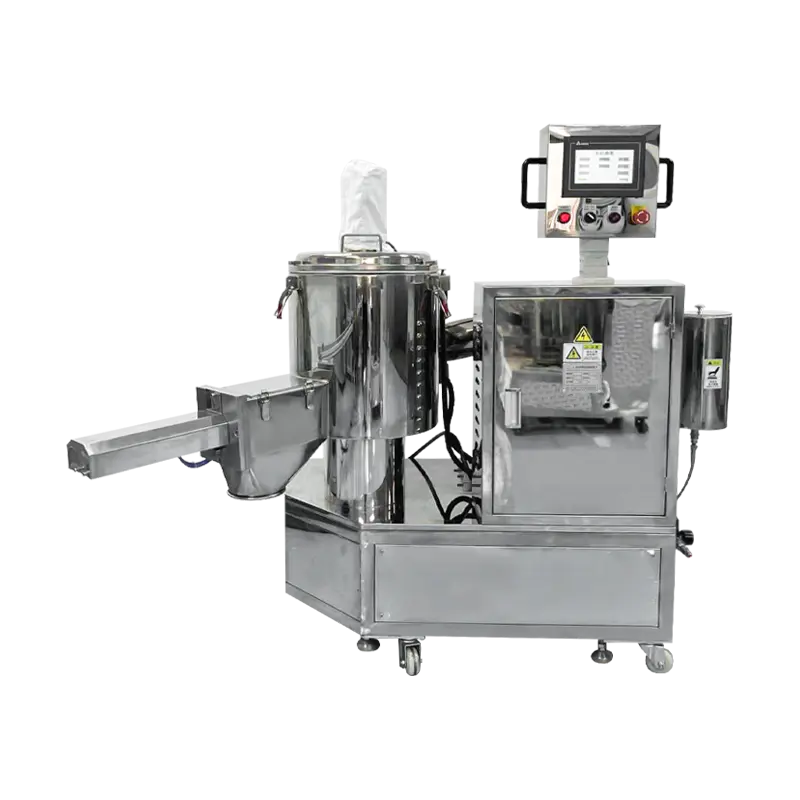
Pisau pengikis dan getaran terkontrol mengkonsolidasikan lapisan serbuk, mengurangi variasi ketinggian pengisian sebelum pemadatan.
Stasiun Pengepresan
Pukulan atas dan bawah dengan penggerak servo atau hidrolik. Gaya, kecepatan pendekatan, dan waktu tahan diatur per resep.
Stasiun Ejeksi
Ejektor yang digerakkan oleh pneumatik atau servo mengangkat panci yang ditekan dari cetakan. Goresan diatur agar sesuai dengan kedalaman panci dan diverifikasi setelah perkakas diganti.
Titik Inspeksi
Ketinggian panci dan kondisi permukaan diperiksa. Data berat dari timbangan periksa dan data pengepresan dari pengontrol dihubungkan ke catatan batch.
Kisaran Spesifikasi
Aplikasi Produksi
Alas Bedak Padat
Panci alas bedak standar ditekan dengan kekuatan sedang hingga tinggi dengan waktu diam yang lama untuk kepadatan seragam di seluruh permukaan loyang.
Kasus Fondasi Kompak
Format wadah isi ulang dan kompak di mana tinggi panci dan permukaan akhir harus sesuai dengan geometri wadah untuk perakitan.
Kompak Pondasi Kubah
Format kubah ditekan dengan perkakas melengkung, dimana kecepatan pendekatan dan gradien pemadatan melindungi profil kubah.
Panci Pondasi Timbul
Relief logo dan pola ditekan dengan kecepatan pendekatan yang dikurangi untuk menjaga detail pada permukaan panci melalui pemadatan.
Rentang Fondasi Multi Naungan
Produksi rentang warna menggunakan penarikan per resep, di mana berat isi dan parameter pengepresan berubah antar warna tanpa penyesuaian mekanis.
Sampel dan Produksi Percobaan
Batch yang lebih kecil dijalankan untuk uji coba formulasi dan sampel pasar, menggunakan pengaturan gaya yang dikurangi dan siklus yang lebih pendek pada perkakas yang sama.
Pertanyaan yang Sering Diajukan
Berapa kisaran gaya yang diperlukan untuk alas bedak padat
Alas bedak bedak padat biasanya menggunakan rentang gaya sedang hingga tinggi dengan waktu tunggu yang lebih lama. Nilai pastinya bergantung pada diameter loyang, kandungan bahan pengikat, dan kekerasan kue target, dan ditentukan selama pengujian penerimaan pabrik pada formulasi yang ditentukan.
Format panci pondasi mana yang dapat ditangani mesin
Format bulat, oval, persegi panjang, dan kubah didukung melalui pelat cetakan yang dapat diganti. Kisaran standar mencakup diameter 35 mm hingga 90 mm atau tapak setara, dengan format yang lebih besar tersedia berdasarkan permintaan dengan rentang gaya yang disesuaikan.
Bagaimana cara mengontrol berat isi untuk setiap panci
Bubuk diberi dosis oleh auger yang digerakkan servo menggunakan metode pengisian volumetrik. Timbangan cek inline memastikan berat sesuai dengan nilai resep, dan panci yang berada di luar toleransi dialihkan sebelum ditekan. Berat isian biasanya dijaga dalam kisaran plus atau minus 0,05 g.
Berapa lama waktu pergantian perkakas yang diharapkan
Perubahan set perkakas secara penuh biasanya memerlukan waktu 25 hingga 55 menit, bergantung pada bentuk panci dan jumlah posisi yang akan diperbarui. Perkakas disimpan berdasarkan kode resep dan dipentaskan sebelum pergantian untuk meminimalkan waktu henti.
Bisakah mesin menekan panci dengan kekuatan tinggi tanpa variasi kepadatan
Rentang gaya yang tinggi didukung dengan langkah perataan sebelum pengepresan dan gradien pemadatan yang terkontrol selama kayuhan. Langkah perataan mengurangi variasi tinggi isian, dan gradien diatur untuk mendistribusikan kepadatan secara merata di seluruh permukaan panci.
Data apa yang dicatat per batch
Berat isian, gaya pengepresan, waktu tunggu, jumlah penggeseran, dan jumlah penolakan dicatat per batch. Data tingkat siklus dapat diekspor melalui OPC UA atau CSV untuk dokumentasi kualitas dan tinjauan proses.
Interval perawatan apa yang berlaku untuk mesin press
Inspeksi punch and die direkomendasikan setiap 500 jam, pembersihan sistem auger dan dosing pada setiap perubahan warna, kalibrasi pengindeks setiap 1.000 jam, dan verifikasi sel beban setiap 12 bulan. Analisis oli hidraulik direkomendasikan setiap 1.500 jam jika aktuasi hidraulik ditentukan.
Dapatkah mesin berintegrasi dengan jalur perakitan casing kompak
Ya. Stasiun pembuangan memberikan sinyal identifikasi posisi yang dapat digunakan oleh peralatan pemuatan kotak atau rakitan baki hilir untuk penyelarasan dan pengurutan. Persyaratan integrasi ditentukan selama perencanaan tata letak garis.
Referensi Penyimpangan Proses
Permukaan panci menunjukkan tanda tekan
Kurangi kecepatan pendekatan pada tahap kontak. Periksa permukaan pukulan atas terhadap penumpukan bedak atau keausan permukaan. Perpanjang waktu penahanan sedikit sehingga matriks bubuk mengendap sebelum dilepaskan.
Tepi terkelupas setelah dikeluarkan
Memperlambat laju pelepasan dan mengurangi gradien pemadatan pada tahap akhir. Verifikasi jarak bebas pukulan dan cetakan terhadap catatan perkakas. Pastikan kadar air bubuk tetap berada dalam batas yang direkomendasikan.
Kepadatan bervariasi pada diameter panci besar
Tinjau langkah perataan tempat tidur dan pastikan pengaturan pengikis atau getaran sudah benar. Perpanjang waktu penahanan untuk memungkinkan pengendapan yang seragam. Periksa permukaan pukulan bagian atas untuk kerataan terhadap catatan perkakas.
Berat isi bervariasi antar posisi
Jalankan rutinitas kalibrasi per posisi untuk auger yang terpengaruh. Konfirmasikan konsistensi kepadatan curah bubuk di dalam hopper dan periksa sekrup auger apakah ada keausan. Pastikan tingkat hopper tetap di atas 30 persen selama produksi.
Pan belum sepenuhnya keluar dari cetakan
Pastikan langkah ejeksi cocok dengan pengaturan kedalaman panci. Periksa batang ejektor dari kontaminasi dan bersihkan dinding cetakan. Pastikan pukulan bawah kembali sepenuhnya sebelum tahap pengisian berikutnya.
Periksa penolakan timbang melebihi kisaran normal
Verifikasi periksa kalibrasi timbangan terhadap timbangan referensi. Periksa auger dan tong takar untuk mengetahui adanya penumpukan bubuk. Pastikan pasokan bubuk tidak berubah dalam ukuran partikel atau kadar air antar batch.
Catatan Integrasi
Pasokan Bubuk
Hopper penyangga dengan umpan balik level direkomendasikan di bagian hulu. Bubuk harus kering, bebas gumpalan, dan berada dalam kisaran ukuran partikel yang ditentukan sebelum dimuat.
Transfer Hilir
Stasiun pembuangan kompatibel dengan transfer konveyor, pemuatan baki, atau pengambilan dan penempatan robot. Sinyal yang teridentifikasi posisi mendukung pemuatan casing hilir dan penyelarasan perakitan.
Penyimpanan Perkakas
Set punch dan die harus disimpan di rak berlabel dengan lapisan pelindung. Catatan perkakas dengan nilai izin menyertai setiap format panci dan kode resep.
Perencanaan Pemeliharaan
Interval yang disarankan mencakup pemeriksaan punch dan die setiap 500 jam, kalibrasi pengindeks setiap 1.000 jam, pembersihan auger pada setiap perubahan warna, dan verifikasi sel beban setiap 12 bulan.