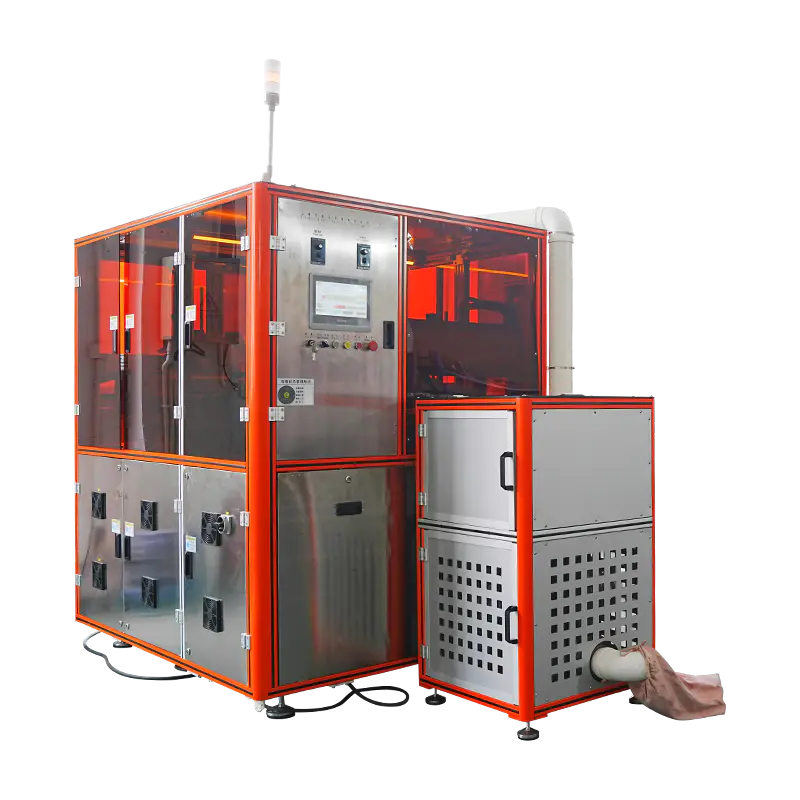
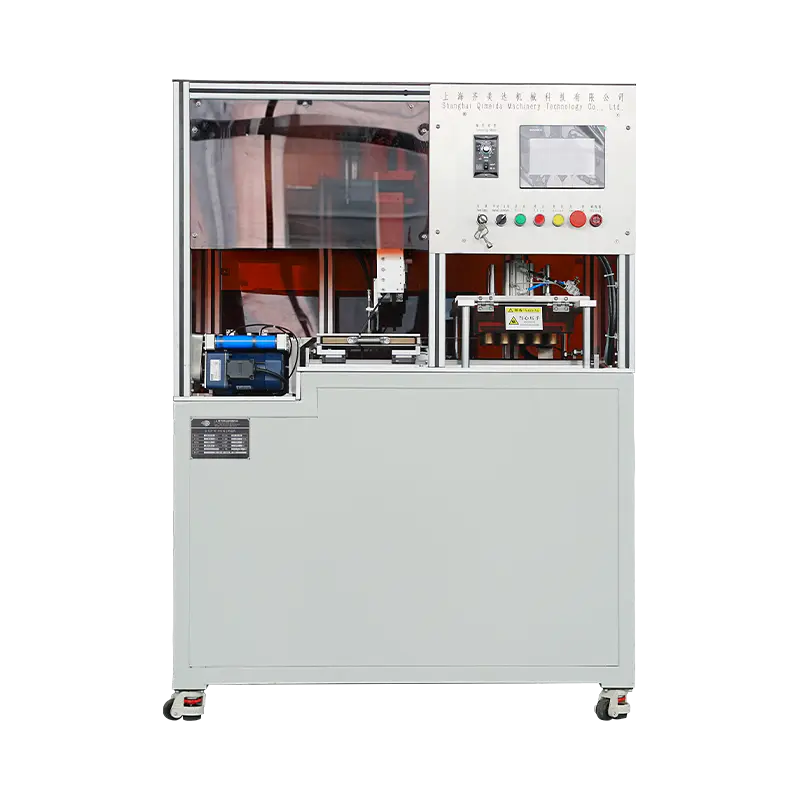
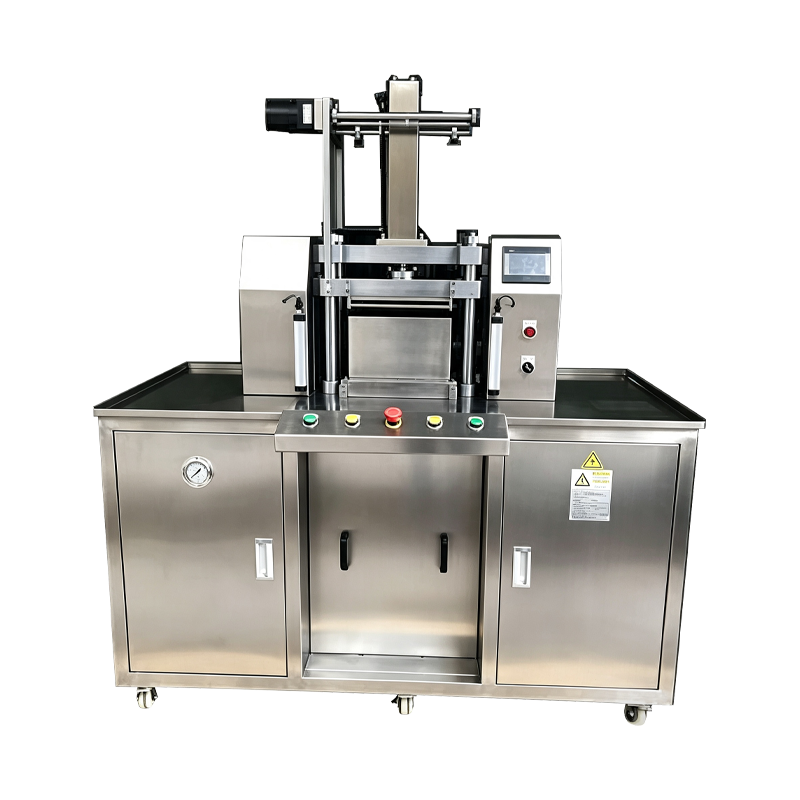
Mesin Press Perona Pipi Otomatis
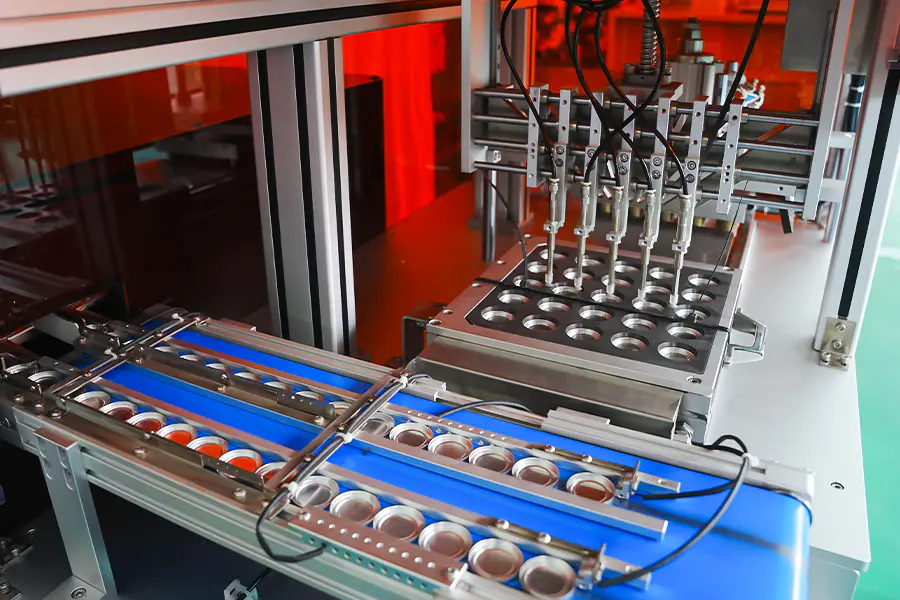
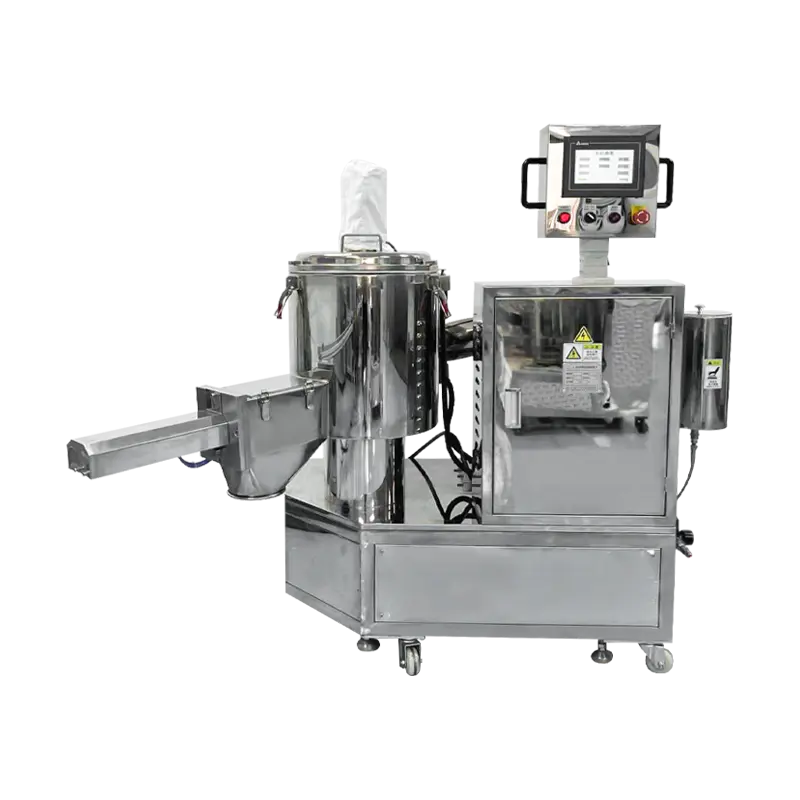
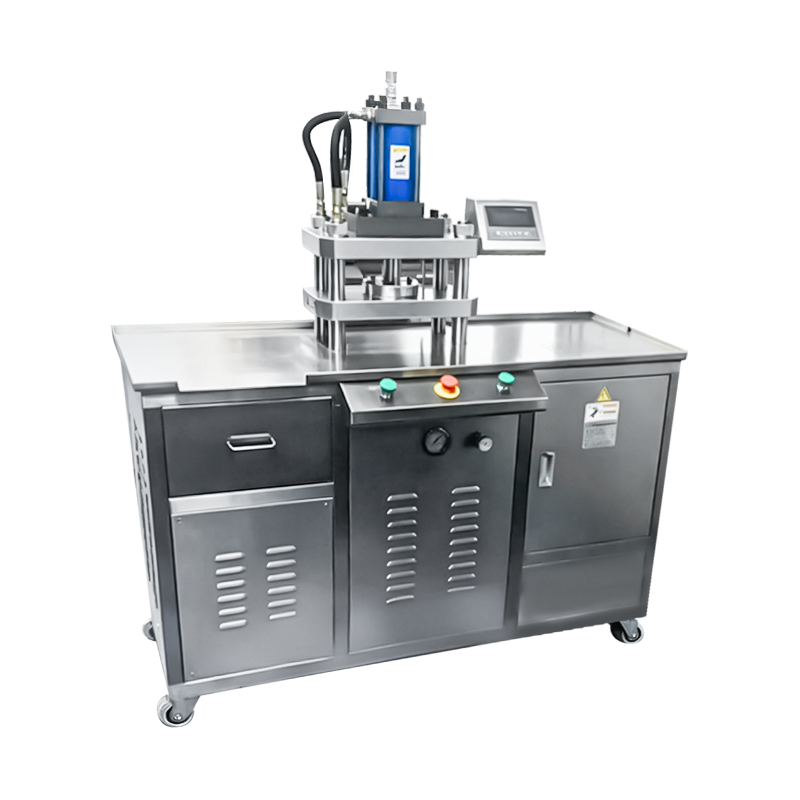
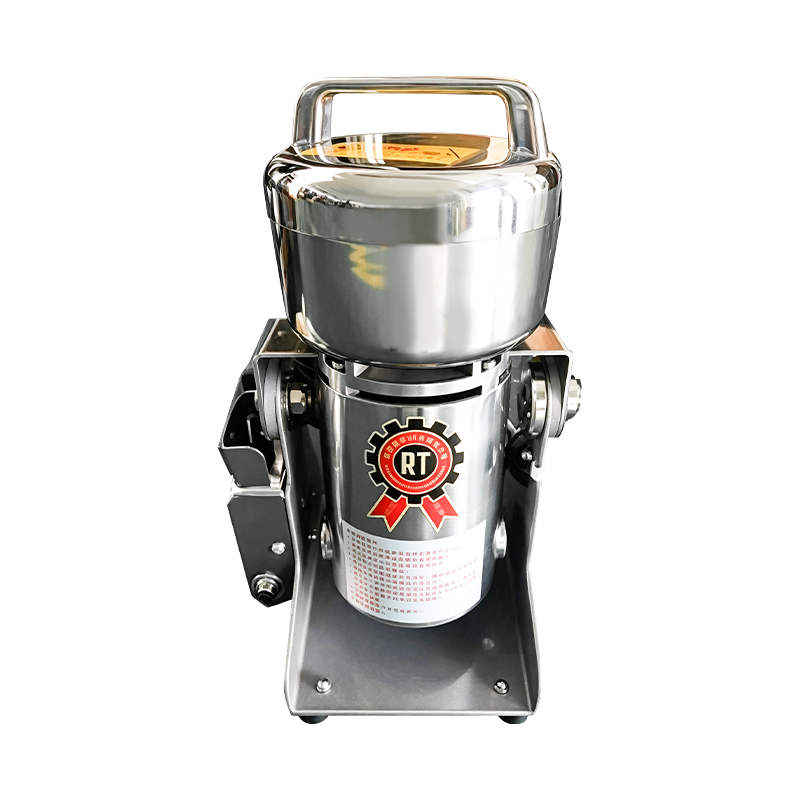
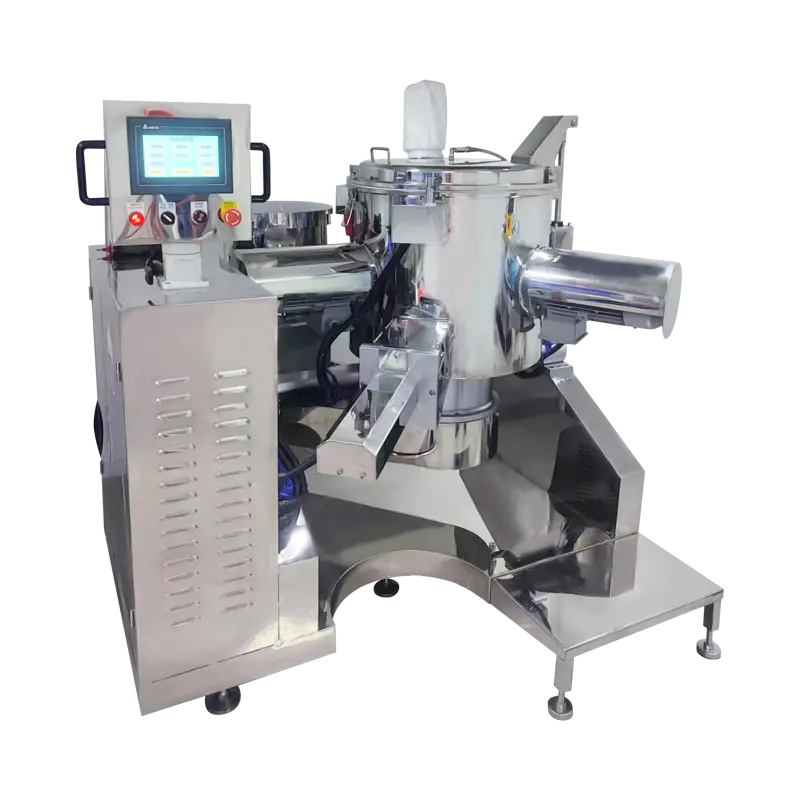
Platform pengepresan yang dikonfigurasi untuk produksi perona pipi dan bedak wajah, mencakup format kubah, datar, dan timbul. Mesin ini mengotomatiskan pengumpanan panci, takaran bubuk, pemadatan, dan pengeluaran dalam satu siklus, dengan kontrol berdasarkan resep terhadap berat pengisian, gaya pengepresan, dan waktu tunggu. Diterapkan pada rangkaian warna tunggal, produksi rentang warna multi, dan format panci perona pipi yang terikat palet.
Pan Umpan
Panci perona pipi disajikan dari majalah atau pemuat baki ke dalam pelat pengindeksan. Kehadiran dan orientasi pan dikonfirmasi oleh sensor sebelum siklus berlanjut.
Dosis Serbuk
Auger servo mengisi setiap panci sesuai berat resep. Timbangan cek inline memverifikasi dosis, dan panci di luar toleransi dialihkan sebelum ditekan.
Perataan Tempat Tidur
Langkah pengikis atau getaran ringan meratakan lapisan bubuk sehingga kepadatannya seragam sebelum pukulan menyentuh permukaan bubuk.
Pemadatan
Pukulan atas turun dengan kecepatan terkendali ke gaya yang ditetapkan dan mempertahankan nilai tetap resep. Gaya dan posisi dicatat per panci.
Ejeksi
Panci yang telah ditekan diangkat dari cetakan dan dipindahkan ke konveyor pelepasan atau unit pemuatan baki. Pukulan ejeksi diatur agar sesuai dengan kedalaman panci.
Inspeksi
Tinggi panci, kondisi permukaan, dan berat diperiksa di titik inspeksi. Hasil ditautkan ke catatan batch untuk ketertelusuran.
Kemampuan untuk Produksi Blush On
Fungsi dikonfigurasi untuk format perona pipi dan bedak wajah.
Dukungan Pan Kubah
Panci perona pipi berbentuk kubah dan bulat ditekan dengan pukulan atas yang melengkung. Kecepatan kontak dan gradien pemadatan diatur per resep untuk melindungi profil kubah.
Panci Diameter Besar
Format panci dengan diameter 25 mm hingga 75 mm didukung melalui pelat cetakan yang dapat diganti. Panci bedak wajah yang lebih besar tersedia berdasarkan permintaan.
Resep Khusus Naungan
Setiap warna dan formulasi perona pipi menyimpan bobot isi, kekuatan, waktu tunggu, dan pengaturan ejeksinya sendiri. Penarikan resep dilakukan dari HMI.
Penekanan Permukaan Timbul
Pukulan atas dengan logo atau pola timbul didukung. Kecepatan pendekatan dan gradien pemadatan dikurangi untuk menjaga detail pada permukaan panci.
Penanganan Formulasi Lembut
Formulasi perona pipi dengan kepadatan lebih rendah ditekan dengan gaya yang dikurangi dengan waktu tahan yang lebih lama untuk membatasi pemadatan dan retak permukaan.
Pelaporan Tingkat Batch
Berat isi, gaya pengepresan, jumlah penggeseran, dan jumlah penolakan dicatat per batch. Data dapat diekspor melalui OPC UA atau CSV untuk peninjauan kualitas.
Data Teknis
Nilai konfigurasi standar. Ukuran panci, rentang gaya, dan perkakas ditentukan per proyek.
Kesesuaian Produksi
Dimana mesin pemeras perona pipi digunakan dalam produksi kosmetik.
Volume Naungan Tunggal Berjalan
Satu warna perona pipi yang tahan lama pada ukuran loyang standar, dengan stabilitas keluaran yang terjaga di seluruh shift dan kekerasan loyang yang konsisten.
Format Blush Kubah
Panci berbentuk kubah dan bulat diproduksi dengan perkakas melengkung, di mana parameter pengepresan melindungi profil kubah dan membatasi keretakan pada bagian tepinya.
Kisaran Naungan Musiman
Kampanye batch yang lebih kecil di mana penarikan kembali resep dan waktu pergantian yang singkat mendukung transisi yang sering antara format warna dan format panci.
Panci Perona Pipi Timbul
Panci dengan relief permukaan atau hasil akhir bertekstur yang parameter pengepresannya disetel untuk mempertahankan detail pukulan melalui pemadatan.
Perona Pipi Terikat Palet
Palet multi pan tempat panci perona pipi diproduksi dan disusun dalam urutan terkoordinasi untuk format palet tunggal.
Contoh dan Unit Promosi
Mengurangi pengaturan gaya dan siklus yang lebih pendek untuk panci sampel dan format promosi tanpa mengubah pengaturan mesin.
Pertanyaan yang Sering Diajukan
Pertanyaan umum yang diajukan selama evaluasi dan integrasi jalur. Pilih pertanyaan untuk memperluas jawabannya.
Format panci perona pipi mana yang dapat ditangani mesin
Format panci bulat, oval, persegi panjang, dan kubah didukung melalui pelat cetakan yang dapat diganti. Kisaran standar mencakup diameter 25 mm hingga 75 mm atau tapak setara, dengan format yang lebih besar tersedia berdasarkan permintaan.
Bagaimana cara mengontrol berat isi untuk setiap panci
Bubuk diberi dosis oleh auger yang digerakkan servo menggunakan metode pengisian volumetrik. Timbangan cek inline memastikan berat sesuai dengan nilai resep, dan panci yang berada di luar toleransi dialihkan sebelum ditekan. Berat isi biasanya ditahan dalam plus atau minus 0,04 g.
Bisakah loyang perona pipi berbentuk kubah ditekan tanpa retak
Ya. Perkakas berbentuk kubah menggunakan gradien pemadatan yang berkurang dan kecepatan kontak yang lebih rendah sehingga lapisan serbuk mengalami deformasi secara progresif. Waktu penahanan diperpanjang per resep, yang memungkinkan pengikat mengendap dan membatasi keretakan di sekitar tepi kubah.
Berapa lama waktu pergantian perkakas yang diharapkan
Perubahan set perkakas secara penuh biasanya memerlukan waktu 20 hingga 45 menit, bergantung pada bentuk panci dan jumlah posisi yang akan diperbarui. Perkakas disimpan berdasarkan kode resep dan dipentaskan sebelum pergantian untuk meminimalkan waktu henti.
Dapatkah mesin menjalankan formulasi perona pipi yang lembut atau berkepadatan rendah
Ya. Formulasi perona pipi yang lembut dan berdensitas rendah ditekan dengan kekuatan yang dikurangi dengan waktu tahan yang lebih lama. Gradien pemadatan diatur per formulasi untuk mencegah pemadatan berlebih, yang sebaliknya akan mengurangi daya sebar bubuk dan menyebabkan retaknya permukaan.
Data apa yang dicatat per batch
Berat isian, gaya pengepresan, waktu tunggu, jumlah penggeseran, dan jumlah penolakan dicatat per batch. Data tingkat siklus dapat diekspor melalui OPC UA atau CSV untuk dokumentasi kualitas dan tinjauan proses.
Interval perawatan apa yang berlaku untuk mesin press
Inspeksi punch and die direkomendasikan setiap 500 jam, pembersihan sistem auger dan dosing pada setiap perubahan warna, kalibrasi pengindeks setiap 1.000 jam, dan verifikasi sel beban setiap 12 bulan. Catatan disimpan di samping log pemeliharaan mesin.
Dapatkah mesin berintegrasi dengan jalur perakitan palet yang ada
Ya. Stasiun pelepasan memberikan sinyal identifikasi posisi yang dapat digunakan oleh rakitan palet hilir atau peralatan pemuatan baki untuk penyelarasan dan pengurutan. Persyaratan integrasi ditentukan selama perencanaan tata letak garis.
Referensi Penyimpangan Proses
Situasi yang diamati selama pemerasan perona pipi dan tindakan perbaikan terkait.
Permukaan kubah retak setelah ditekan
Perpanjang waktu tinggal sebesar 0,5 hingga 1 detik dan kurangi gradien pemadatan. Verifikasi geometri pukulan kubah terhadap catatan perkakas. Pastikan kadar air bubuk tetap antara 1 dan 3 persen.
Berat isi bervariasi antar posisi
Jalankan rutinitas kalibrasi per posisi untuk auger yang terpengaruh. Konfirmasikan konsistensi kepadatan curah bubuk di dalam hopper dan periksa sekrup auger apakah ada keausan. Pastikan tingkat hopper tetap di atas 30 persen selama produksi.
Bedak menempel pada pukulan atas
Kurangi gaya penekanan sebesar 10 hingga 15 persen dan perpendek waktu penahanan. Poles permukaan pelubang dan pastikan sudut pelepasan sesuai dengan spesifikasi perkakas. Verifikasi suhu bubuk dan kadar air sebelum produksi.
Pan belum sepenuhnya keluar dari cetakan
Pastikan langkah ejeksi sesuai dengan pengaturan kedalaman panci. Periksa batang ejektor dari kontaminasi dan bersihkan dinding cetakan. Pastikan pukulan bawah kembali sepenuhnya sebelum tahap pengisian berikutnya.
Pola timbul kabur pada permukaan panci
Kurangi kecepatan pendekatan pada tahap yang terpengaruh dan turunkan kecepatan kontak. Periksa permukaan pelubang untuk melihat adanya serbuk dan periksa keausan alat. Tingkatkan sedikit waktu tunggu agar pola dapat didaftarkan sebelum dirilis.
Periksa penolakan timbang melebihi kisaran normal
Verifikasi kalibrasi timbangan cek terhadap timbangan referensi. Periksa auger dan tong takar untuk mengetahui adanya penumpukan bubuk. Pastikan pasokan bubuk tidak berubah dalam ukuran partikel atau kadar air antar batch.
Catatan Integrasi
Faktor-faktor yang mempengaruhi instalasi, utilitas, dan pengoperasian jangka panjang.
Pasokan Bubuk
Hopper penyangga dengan umpan balik level direkomendasikan di bagian hulu. Bubuk harus kering, bebas gumpalan, dan berada dalam kisaran ukuran partikel yang ditentukan sebelum dimasukkan.
Transfer Hilir
Stasiun pembuangan kompatibel dengan transfer konveyor, pemuatan baki, atau pengambilan dan penempatan robot. Sinyal yang diidentifikasi posisi mendukung penyortiran hilir dan penyelarasan perakitan palet.
Penyimpanan Perkakas
Set punch dan die harus disimpan di rak berlabel dengan lapisan pelindung. Catatan perkakas dengan nilai izin menyertai setiap format panci dan kode resep.
Perencanaan Pemeliharaan
Interval yang disarankan mencakup pemeriksaan punch dan die setiap 500 jam, kalibrasi pengindeks setiap 1.000 jam, pembersihan auger pada setiap perubahan warna, dan verifikasi sel beban setiap 12 bulan.