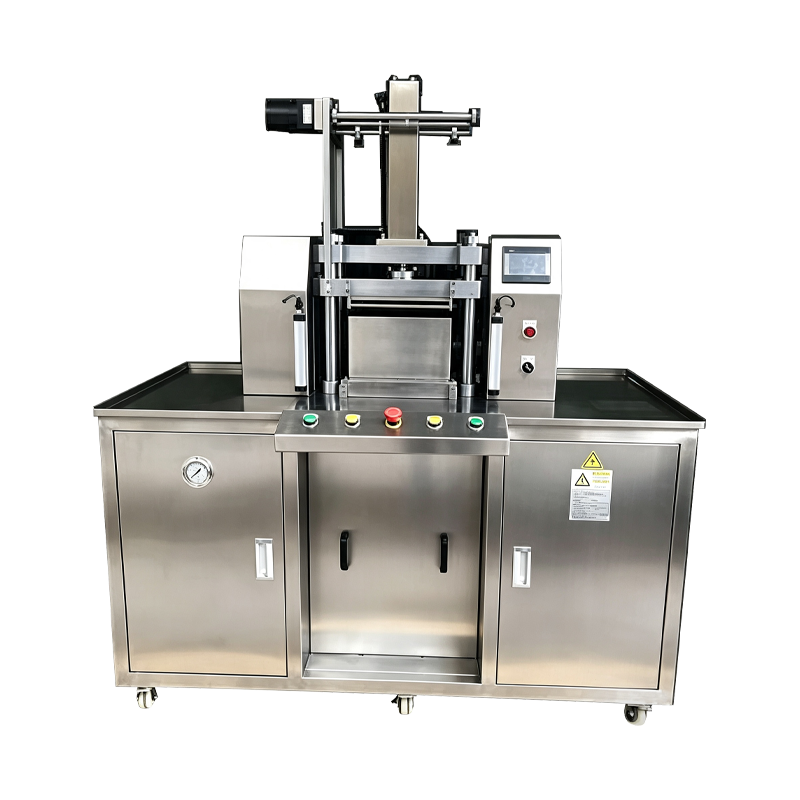
Mesin Press Serbuk Kosmetik Multi Stasiun
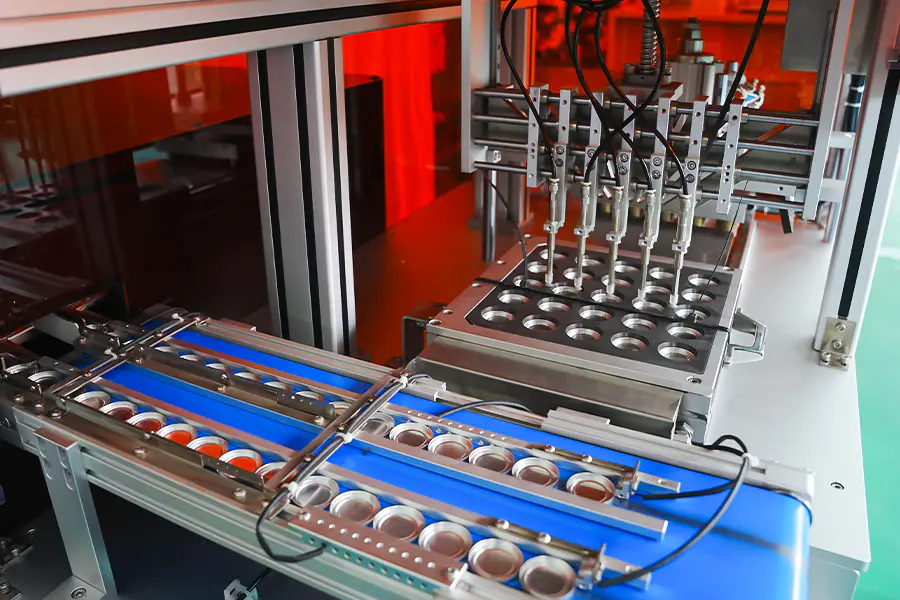
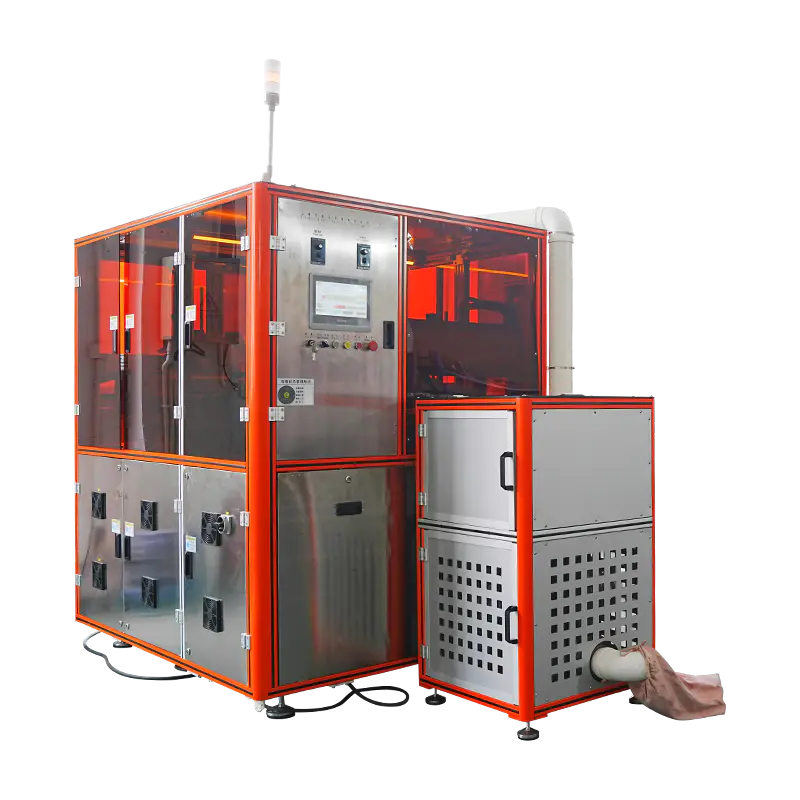
Platform pengindeksan putar yang membawa beberapa stasiun pengepres yang beroperasi secara paralel, memungkinkan pemadatan formulasi bubuk, geometri panci, atau varian warna yang berbeda secara bersamaan dalam satu siklus produksi. Jumlah stasiun dapat dikonfigurasi, dan setiap stasiun mempertahankan tekanan independen dan kontrol diam melalui arsitektur PLC terpusat.
Arsitektur Produksi
-
Tabel Pengindeksan Putar
Pengindeks yang digerakkan oleh servo memposisikan setiap stasiun dengan kemampuan pengulangan dalam 0,02 mm, mendukung operasi siklus berkelanjutan.
-
Kontrol Stasiun Independen
Setiap stasiun memiliki silinder pengepres, sensor tekanan, dan pengatur waktu diamnya sendiri, sehingga memungkinkan variasi resep di seluruh stasiun.
-
Dosis Serbuk Inline
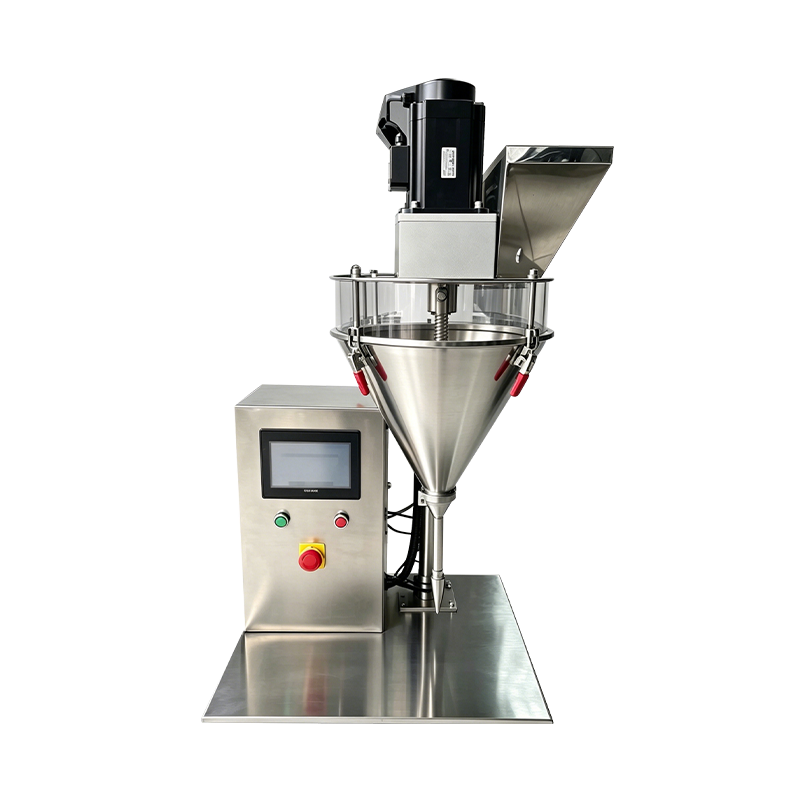
Pengisi auger servo disinkronkan dengan indeks tabel, akurasi pengisian dipertahankan dalam plus atau minus 0,04 g per stasiun.
-
Pencatatan Data Terpusat
Jumlah tekanan, berat, dan penolakan di tingkat stasiun disimpan secara batch, dapat diekspor melalui OPC UA atau CSV.
Kemampuan Inti
Dirancang untuk produsen kosmetik yang menjalankan produksi multi-SKU pada peralatan bersama.
Pengoperasian Stasiun Paralel
Beberapa stasiun menekan secara bersamaan, sehingga keluaran berskala berdasarkan jumlah stasiun, bukan waktu siklus. Konfigurasi 8 stasiun mencapai 3.600 hingga 4.800 unit per jam tergantung pada ukuran panci.
Produksi SKU Campuran
Stasiun yang berbeda dapat menjalankan formulasi atau bentuk panci yang berbeda secara bersamaan, memungkinkan produksi beberapa SKU dalam jumlah kecil tanpa pergantian lini.
Kontrol Resep Independen
Tekanan, waktu tunggu, dan langkah ejeksi diatur per stasiun melalui HMI, sehingga satu stasiun dapat menekan perona pipi lembut sementara stasiun lainnya menekan stabilo keras.
Standardisasi Perkakas
Set punch dan die menggunakan antarmuka pemasangan yang umum di seluruh stasiun, memungkinkan pertukaran cetakan antar stasiun tanpa kalibrasi ulang.
Penanganan Penolakan Sebaris
Penyimpangan berat dan tekanan memicu penolakan di tingkat stasiun, mengalihkan panci yang rusak tanpa menghentikan meja.
Ketertelusuran Per Unit
Setiap panci pengepres dihubungkan dengan stasiun, batch, dan parameter pengepresannya, sehingga mendukung dokumentasi kualitas hilir.
Parameter Teknis
Nilai konfigurasi standar. Jumlah stasiun dan kisaran tekanan disesuaikan per spesifikasi proyek.
Skenario Aplikasi
Diterapkan dalam lingkungan manufaktur kosmetik yang memerlukan fleksibilitas multi-SKU dan output volume.
Palet Multi-Warna
Setiap stasiun menekan warna yang berbeda untuk satu palet, lalu tabel mengindeks ke kumpulan warna berikutnya, sehingga mengurangi kebutuhan akan garis terpisah.
Pembuatan Kontrak
Mendukung produksi beberapa SKU klien secara bersamaan dalam satu shift, dengan penarikan resep per stasiun dan dokumentasi batch.
Foundation dan Bedak Padat
Alas bedak press dan wadah bedak padat dengan volume tinggi dengan kontrol tekanan per stasiun untuk kekerasan warna yang berbeda.
Manufaktur Pigmen yang Ditekan
Memadatkan pigmen padat dan bubuk mineral ke dalam berbagai geometri panci, termasuk format kubah dan miring.
SKU Tunggal Volume Tinggi
Semua stasiun menjalankan resep yang sama untuk hasil maksimal pada satu produk, mencapai hingga 7.200 unit per jam.
Produksi Percontohan dan Peningkatan Skala
Jumlah stasiun yang lebih rendah digunakan untuk uji coba formulasi, kemudian ditingkatkan ke jumlah stasiun yang lebih tinggi tanpa mengubah parameter proses.
Pertanyaan Operasional
Situasi produksi dan pemeliharaan yang umum dihadapi oleh operator lini dan insinyur proses.
Variasi berat antar stasiun
Kalibrasi ulang auger servo di stasiun yang terpengaruh menggunakan rutinitas kalibrasi HMI. Verifikasi konsistensi kepadatan curah bubuk di dalam hopper dan pastikan sekrup auger tidak aus. Periksa silang pembacaan sensor tekanan stasiun terhadap pengukur utama.
Penyimpangan posisi pengindeksan tabel
Periksa kopling encoder pengindeks servo untuk mengetahui reaksi balik. Pastikan mekanisme penguncian meja aktif sepenuhnya di setiap stasiun. Jalankan siklus homing pengindeks dan periksa penghentian mekanis terhadap keausan. Konfirmasikan pelumasan bantalan putar sesuai jadwal.
Pemadatan yang tidak merata di seluruh stasiun
Bandingkan kurva tekanan per stasiun melalui layar tren HMI. Periksa penurunan tekanan hidrolik pada stasiun tertentu. Pastikan jarak bebas punch dan die sesuai spesifikasi. Periksa apakah pengatur waktu tetap disetel dengan benar untuk setiap resep.
Tingkat penolakan meningkat di satu stasiun
Isolasi stasiun dengan menjalankan batch pengujian dengan stasiun tersebut dilewati. Periksa batang pelontar terhadap penumpukan atau goresan bubuk. Verifikasikan titik nol sensor penimbangan dan periksa gangguan getaran dari stasiun yang berdekatan.
Waktu pergantian melebihi target
Standarisasi penyimpanan perkakas berdasarkan nomor stasiun dan resep. Set punch and die pra-tahap sebelum pergantian dimulai. Gunakan klem pelepas cepat dan verifikasi bahwa semua stasiun menggunakan antarmuka pemasangan yang sama. Catat langkah-langkah pergantian dalam resep untuk referensi operator.
Catatan Integrasi
Pertimbangan untuk integrasi jalur, pengendalian proses, dan operasi jangka panjang.
Pemberian Makan di Hulu
Pers berinteraksi dengan sistem pencampuran dan pengangkutan bubuk hulu melalui hopper penyangga. Sensor level menjaga konsistensi umpan ke setiap auger stasiun.
Penanganan Hilir
Panci yang sudah ditekan dipindahkan ke konveyor pengambil atau lengan robot. Pers mengeluarkan sinyal yang diidentifikasi stasiun untuk penyortiran dan pengemasan hilir.
MES dan Catatan Batch
Data produksi tingkat stasiun dapat dimasukkan ke sistem MES atau ERP melalui OPC UA, mendukung ketertelusuran batch dan pelaporan hasil.
Pemeliharaan Pencegahan
Jadwal yang direkomendasikan mencakup analisis oli hidrolik setiap 2.000 jam, pemeriksaan punch dan die setiap 500 jam, dan kalibrasi pengindeks setiap 1.000 jam.