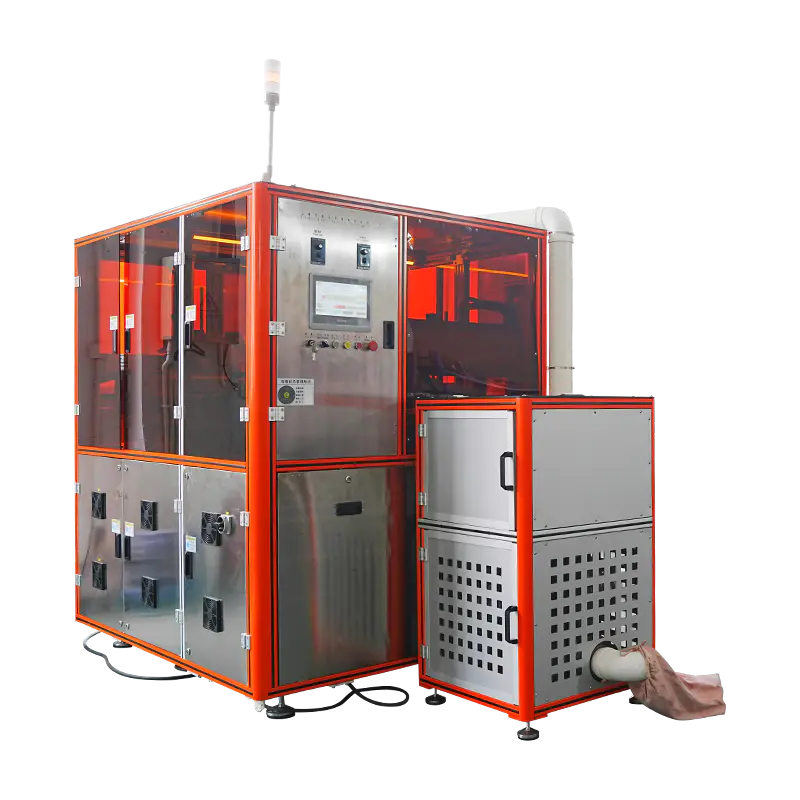
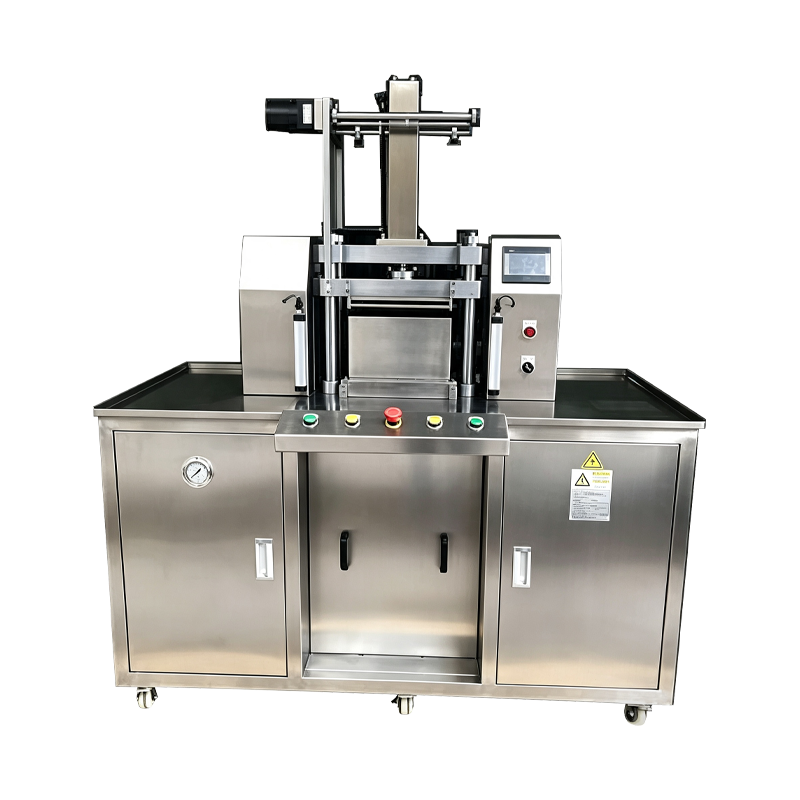
Mesin Pengepres Serbuk Kosmetik Berbasis Servo
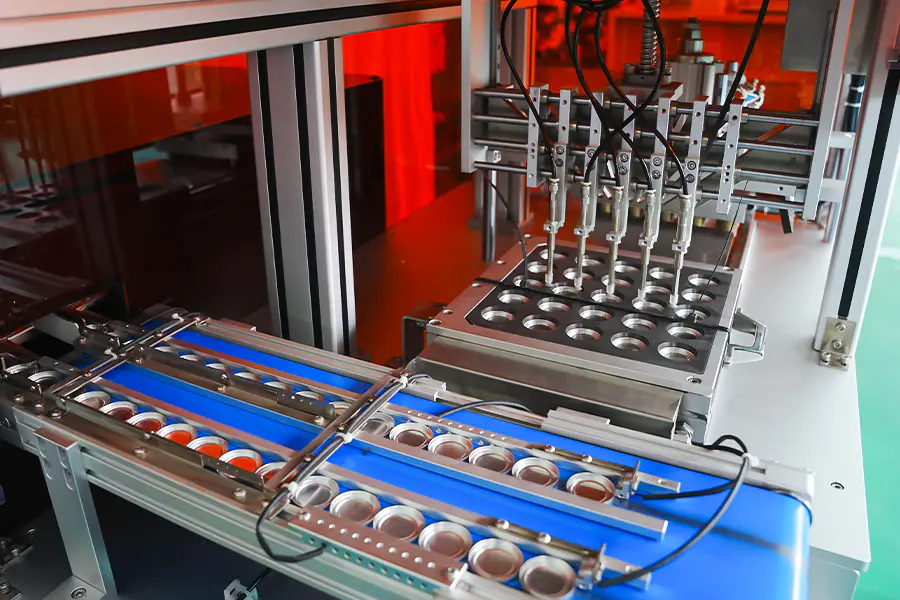
Platform pengepresan di mana langkah pemadatan dihasilkan oleh motor servo dan rakitan sekrup bola, bukan oleh sirkuit hidrolik atau pneumatik. Posisi, kecepatan, dan gaya dikontrol melalui parameter penggerak, sehingga profil pengepresan dapat dibentuk tahap demi tahap. Diterapkan pada pemadatan bubuk kosmetik yang memerlukan pengulangan siklus, akurasi gaya, dan dokumentasi proses.
Kontrol Kekuatan Digital
Gaya dihasilkan oleh torsi penggerak servo dan diverifikasi oleh sel beban di bawah pelat cetakan, sehingga nilai penekanan ditentukan dalam perangkat lunak dan bukan oleh pengaturan pengatur tekanan.
Pengulangan Profil
Setiap tahap profil pengepresan disimpan dalam resep, dan penggerak mereproduksi kurva gerakan yang sama dari siklus ke siklus, berapa pun durasi produksinya.
Proses Pengambilan Data
Posisi, kecepatan, torsi, dan gaya dicatat pada laju pengambilan sampel tetap untuk setiap siklus, dan data kurva disimpan dalam catatan batch untuk ditinjau.
Profil Penekan Servo
Pukulan ini dibagi menjadi beberapa tahap yang dapat diprogram, masing-masing dengan kecepatan, posisi, dan target kekuatannya sendiri.
Tahap 1
PendekatanRam turun dengan kecepatan tertentu ke posisi tepat di atas permukaan bubuk. Kecepatan pendekatan diatur lebih tinggi untuk waktu siklus pendek dan lebih rendah untuk perkakas timbul.
Tahap 2
KontakKecepatan dikurangi pada titik kontak untuk membatasi dampak pada lapisan serbuk dan mempertahankan geometri tepi panci pada awal pemadatan.
Tahap 3
PemadatanKekuatan meningkat ke nilai target pada tingkat yang terkendali. Gradien pemadatan diatur per formulasi untuk mengontrol distribusi kepadatan melalui kue.
Tahap 4
TahanGaya dipertahankan dalam pita toleransi untuk interval tertentu, memungkinkan matriks bubuk mengendap dan pengikat mengalir antar partikel.
Tahap 5
LepaskanKekuatan dikurangi secara bertahap, bukan dilepaskan seketika. Pelepasan bertahap mengurangi perbedaan tekanan antara pukulan dan permukaan kue.
Tahap 6
Tarik kembaliRam kembali ke posisi teratas pada kecepatan yang ditentukan, membersihkan area cetakan untuk tahap ejeksi dan siklus pengisian berikutnya.
Drive Train dan Pengukuran
Komponen yang menentukan akurasi gaya dan pengulangan siklus.
Motor Servo
Motor servo AC diberi nilai untuk tugas pengepresan terus menerus. Keluaran torsi dipetakan ke gaya penekanan melalui pitch sekrup bola, dan penggerak menahan torsi dalam loop tertutup selama tahap penahanan.
Sekrup Bola dan Ram
Sekrup bola yang dimuat sebelumnya mengubah rotasi menjadi gerakan linier dengan serangan balik rendah. Ram dipandu pada rel linier untuk membatasi defleksi lateral di bawah beban dan menjaga keselarasan pukulan dalam toleransi.
Memuat Sel
Sel beban pengukur regangan yang dipasang di bawah pelat cetakan mengukur gaya tekan aktual. Sinyal diambil sampelnya secara terus menerus dan dibandingkan dengan target resep selama tahap pemadatan dan penahanan.
Pengkode Posisi
Encoder absolut pada motor servo memberikan umpan balik posisi ram dengan resolusi tinggi. Nilai posisi menentukan transisi tahapan dan dicatat dengan kurva gaya untuk setiap siklus.
Data Teknis
Nilai bingkai standar. Rentang gaya, langkah, dan perkakas ditentukan per aplikasi.
Kasus Produksi Terapan
Format produk dan kondisi proses disesuaikan dengan pengepresan yang digerakkan oleh servo.
Kompak Pigmen Padat
Formulasi yang memerlukan gradien pemadatan tertentu mendapat manfaat dari kontrol tingkat tahapan, yang mengurangi pembatasan pada panci dengan kepadatan tinggi.
Kompak Multi Lapisan
Tahapan pengisian dan pengepresan secara berurutan dengan profil berbeda menghasilkan dua atau tiga lapisan kue dengan kepadatan antar lapisan yang terkontrol.
Alas Bedak
Bubuk kaya pengikat ditekan dengan pelepasan bertahap untuk membatasi retak permukaan dan meningkatkan stabilitas tepi panci.
Format Pan Timbul
Pola relief dan logo dipertahankan melalui pengurangan kecepatan kontak dan gradien pemadatan yang terkontrol.
Bentuk Kue Panggang
Kue format besar ditekan dengan kekuatan sedang dengan waktu tahan yang lama untuk menghasilkan kepadatan yang seragam sebelum tahap pemanggangan.
Jalur Produksi yang Diatur
Lingkungan proses di mana data gaya dan posisi per siklus harus disimpan untuk dokumentasi batch dan tinjauan penyimpangan.
Pertanyaan yang Sering Diajukan
Pertanyaan umum yang diajukan selama evaluasi dan integrasi jalur. Pilih pertanyaan untuk memperluas jawabannya.
Apa perbedaan pengepresan servo dengan pengepresan hidrolik
Penekanan servo menghasilkan gaya melalui torsi motor dan sekrup bola, sehingga posisi kayuhan dan kecepatan dikontrol langsung oleh penggerak. Pengepresan hidraulik menghasilkan gaya melalui tekanan fluida, yang efisien pada gaya tinggi namun kurang presisi pada posisinya. Penekanan servo dipilih jika diperlukan pengulangan profil dan pengambilan data tingkat siklus.
Bisakah profil pengepresan diubah antar produk
Ya. Setiap resep produk menyimpan jumlah tahapan, posisi tahapan, kecepatan, target gaya, dan waktu tunggunya sendiri. Resep ditarik kembali dari HMI, dan pergantian tidak memerlukan penyesuaian mekanis pada drive train.
Data apa yang dicatat untuk setiap siklus pengepresan
Gaya, posisi, kecepatan, dan torsi penggerak diambil sampelnya pada 1 kHz dan disimpan per siklus. Data ditautkan ke catatan batch dan dapat diekspor melalui OPC UA atau CSV untuk tinjauan proses atau dokumentasi pelanggan.
Apakah alat berat cocok untuk aplikasi gaya tinggi
Rangka standar dapat menampung hingga 25 ton. Di atas kisaran ini, pengepresan hidrolik biasanya ditentukan. Penekanan servo dipilih untuk akurasi dan kontrol proses daripada kapasitas gaya maksimum.
Perawatan apa yang diperlukan oleh drive train
Pelumasan sekrup bola diverifikasi pada interval tertentu, biasanya setiap 1.000 jam pengoperasian. Rel pemandu linier dibersihkan dan diberi pelumas ulang pada interval yang sama. Kalibrasi sel beban direkomendasikan setiap 12 bulan, dan penggantian baterai encoder mengikuti jadwal produsen hard disk.
Bagaimana perilaku mesin saat listrik padam
Saat daya terputus, penggerak servo memasuki penghentian terkendali dan ram mempertahankan posisinya hingga rem diaktifkan. Prosedur pemulihan memerlukan siklus homing sebelum produksi dilanjutkan. Data siklus untuk unit yang terputus ditandai dalam log.
Dapatkah perkakas digunakan bersama dengan mesin hidrolik atau pneumatik
Pembagian perkakas bergantung pada antarmuka pemasangan dan rentang gaya. Jika pelat standar yang sama digunakan dan rentang gaya mencakup gaya pemadatan yang diperlukan, set perkakas dapat dipindahkan dengan nilai jarak bebas yang terdokumentasi.
Apa yang menentukan keluaran siklus pada platform ini
Keluaran siklus bergantung pada panjang langkah, kecepatan tahapan, waktu tahan, dan ukuran panci. Pengurangan kecepatan pendekatan dan perpanjangan waktu tunggu akan menurunkan laju keluaran, sedangkan profil pendek pada panci dangkal menghasilkan keluaran yang lebih tinggi. Tarif sebenarnya diverifikasi selama pengujian penerimaan pabrik.
Referensi Penyimpangan Proses
Situasi yang diamati selama penekanan servo dan tindakan perbaikan terkait.
Kurva gaya menyimpang dari profil yang disimpan
Tinjau kurva terhadap profil referensi di HMI. Periksa sinyal sel beban terhadap penyimpangan terhadap instrumen referensi. Pastikan berat pengisian bubuk berada dalam toleransi dan verifikasi status pelumasan sekrup bola.
Penggerak servo melaporkan kelebihan torsi
Periksa adanya hambatan mekanis di area cetakan dan pastikan ram bergerak bebas melalui kayuhan. Pastikan target gaya belum ditetapkan di atas peringkat bingkai. Periksa sekrup bola dan rel pemandu dari kontaminasi atau pelumasan yang tidak mencukupi.
Pengulangan posisi melayang selama satu shift
Pastikan pendinginan kabinet drive berfungsi dan suhu sekitar berada dalam spesifikasi. Periksa kopling encoder untuk reaksi balik. Jalankan siklus homing dan bandingkan nilai posisi dengan catatan commissioning.
Waktu siklus melebihi target resep
Tinjau pengaturan kecepatan panggung dengan resepnya. Periksa gesekan mekanis pada pemandu ram dan pastikan interval pelumasan telah diperhatikan. Pastikan penggerak tidak berada dalam mode pembatasan torsi selama tahap pemadatan.
Tepi panci retak setelah dipadatkan
Kurangi gradien pemadatan pada tahap yang terkena dampak untuk memperlambat kenaikan gaya. Perpanjang waktu tunggu sebesar 0,5 hingga 1 detik. Verifikasi jarak bebas punch dan die dan pastikan kadar air bubuk tetap berada dalam batas yang direkomendasikan.
Data siklus hilang dari log batch
Periksa hubungan komunikasi antara PLC dan sistem pencatatan data. Verifikasi ruang penyimpanan pada perangkat logging. Pastikan penghitung siklus belum direset dan periksa jam PLC untuk sinkronisasi dengan jaringan pabrik.
Catatan Integrasi
Faktor-faktor yang mempengaruhi instalasi, utilitas, dan kinerja jangka panjang.
Kualitas Daya
Penggerak servo mendapatkan keuntungan dari pasokan yang stabil dengan distorsi harmonik yang rendah. Jika pasokan pembangkit memiliki variasi yang signifikan, reaktor saluran atau filter aktif direkomendasikan untuk melindungi perangkat elektronik penggerak.
Lantai dan Getaran
Mesin ini membutuhkan lantai rata dengan titik penahan sesuai gambar pemasangan. Bantalan isolasi mengurangi transmisi gaya reaksi ke peralatan di sekitarnya dan meningkatkan stabilitas posisi.
Pendinginan Kabinet
Kabinet drive berpendingin udara dan memerlukan ruang untuk aliran udara di sekitar enclosure. Suhu lingkungan di saluran masuk kabinet harus tetap berada dalam spesifikasi penggerak selama shift berlangsung.
Jaringan dan Data
Pengontrol mendukung ekspor OPC UA dan CSV. Konfigurasi jaringan ditentukan selama commissioning agar sesuai dengan MES pabrik atau arsitektur sejarawan, dengan pengidentifikasi batch dipetakan ke catatan produksi.