Mesin Penekan Bubuk Kosmetik Putar
Platform putar kontinu yang membawa beberapa posisi pengepresan yang bergerak melalui zona pengisian, pengepresan, dan ejeksi tanpa menghentikan meja. Mesin ini dibuat untuk menghasilkan bedak kosmetik padat yang dihasilkan secara berkelanjutan, termasuk eyeshadow, perona pipi, alas bedak, dan highlighter, dengan pemantauan tekanan per posisi dan kontrol proses berdasarkan resep.
Gerakan Terus Menerus
Indeks meja putar terjadi saat pengepresan, sehingga pengisian, pemadatan, dan pelepasan dilakukan dalam urutan yang tumpang tindih, bukan langkah terpisah.
Kontrol Tingkat Posisi
Setiap posisi penekanan memiliki sensor tekanan, nilai diam, dan langkah ejeksinya masing-masing, semuanya ditangani secara terpisah melalui sistem kontrol alat berat.
Produksi Berbasis Kampanye
Resep dapat ditetapkan ke kelompok posisi sehingga satu siklus putar menghasilkan beberapa SKU secara paralel selama kampanye produksi.
Tata Letak Mesin
Zona fungsional diatur di sekitar platform putar.
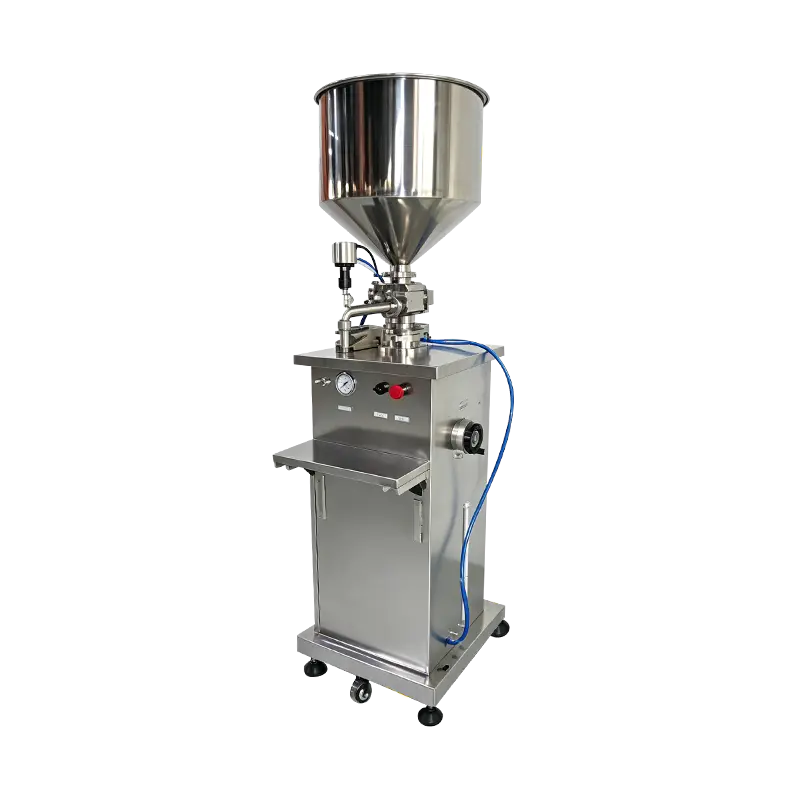
Dosis Serbuk
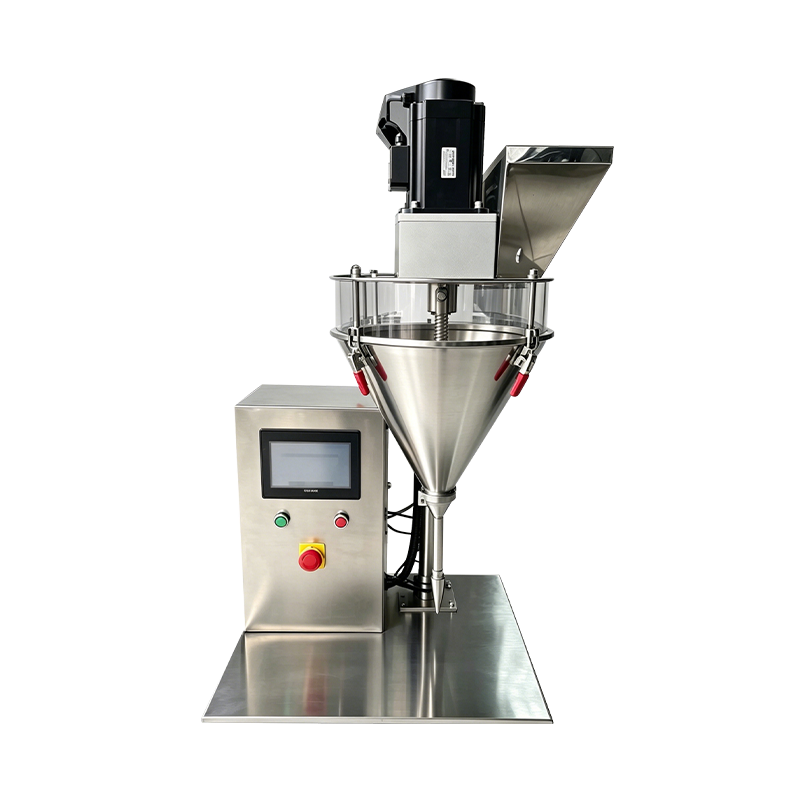
Kepala auger yang digerakkan oleh servo sejajar dengan setiap posisi saat meja berputar. Pengisian dipicu oleh sensor posisi, dan berat dosis diverifikasi melalui timbangan periksa inline sebelum meja dipindahkan ke zona pengepresan.
- Akurasi pengisian dalam plus atau minus 0,04 g
- Pisahkan hopper per formulasi
- Umpan balik tingkat hopper otomatis
Pengepresan Putar
Pukulan atas dan bawah mengikuti profil yang digerakkan oleh cam atau servo tergantung pada konfigurasi. Tekanan diterapkan secara progresif saat posisi bergerak melalui busur penekan, yang mengurangi percikan bubuk dan meningkatkan integritas kue.
- Kisaran tekanan 3 hingga 15 ton per posisi
- Opsi aktuasi servo atau cam
- Pengaturan diam independen per posisi
Ejeksi dan Debit
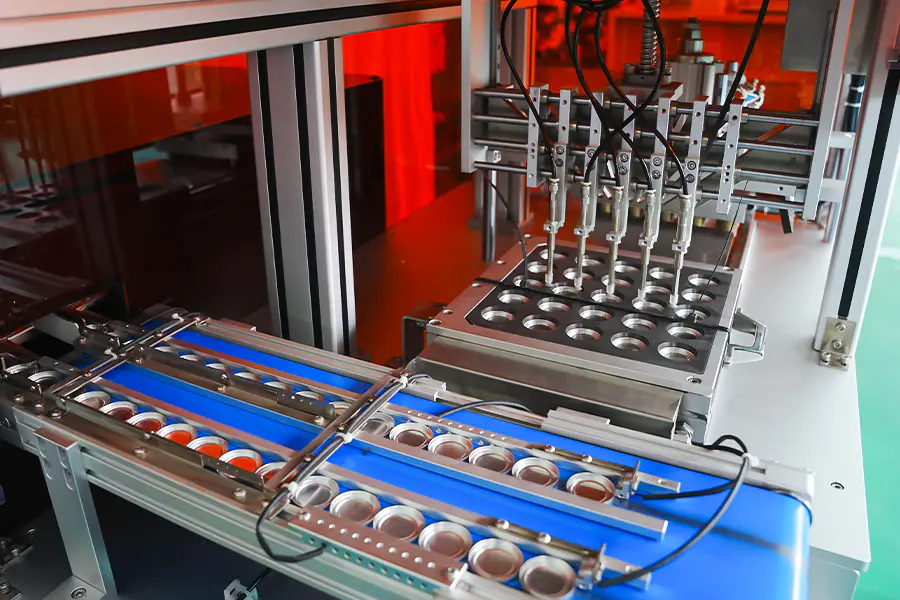
Panci yang ditekan diangkat dari cetakan dengan ejektor yang disinkronkan dan dipindahkan ke konveyor pelepasan atau unit pengambilan dan tempat. Unit yang ditolak dialihkan ke stasiun yang sama tanpa mengganggu rotasi meja.
- Ejeksi pneumatik atau servo
- Gerbang penolakan yang terhubung dengan posisi
- Kompatibel dengan pengambilan robot
Ikhtisar Spesifikasi
Nilai yang ditampilkan untuk konfigurasi standar. Jumlah posisi dan rentang tekanan ditentukan per proyek.
Kesesuaian Produksi
Dimana pengepresan putar diterapkan dalam pembuatan kosmetik.
Naungan Volume Tinggi Berjalan
Rotasi berkelanjutan cocok untuk jangka panjang dalam satu warna, menjaga output tetap stabil di seluruh shift tanpa adanya start dan stop loss yang ditemukan pada stasiun pengepresan tunggal.
Kampanye SKU Paralel
Grup posisi dapat diberi formulasi atau format panci yang berbeda, sehingga satu platform putar menghasilkan beberapa SKU dalam jendela produksi yang sama.
Panci Kompak dan Pondasi
Diterapkan pada bedak padat dan alas bedak yang membutuhkan kepadatan yang konsisten dan tepian yang bersih dalam volume besar.
Produksi Komponen Palet
Panci individu untuk palet multi warna ditekan dalam kelompok posisi, kemudian dipindahkan ke perakitan hilir untuk pemuatan palet.
Jalur Pembuatan Kontrak
Sesuai dengan lingkungan produksi yang melayani banyak merek, di mana penarikan kembali resep per posisi dan pelaporan tingkat batch mengurangi upaya pergantian.
Mineral dan Pigmen Tekan
Digunakan untuk bubuk mineral dan pigmen padat yang memerlukan rentang tekanan rendah dan nilai tahan lebih lama untuk menghindari retak.
Referensi Operasional
Situasi yang dihadapi selama pengepresan berputar dan tindakan terkait.
Variasi berat antar posisi
Jalankan rutinitas kalibrasi per posisi untuk kepala auger yang terpengaruh. Pastikan kepadatan massal bubuk tidak berubah antar batch. Periksa sekrup auger dan laras takar terhadap keausan atau penumpukan serbuk. Periksa silang posisi timbangan dengan timbangan referensi.
Pengindeksan tabel berhenti di pertengahan siklus
Periksa riwayat alarm drive pengindeks di HMI. Periksa pin pengunci mekanis dan sensor posisi dari adanya kotoran. Pastikan drive servo tidak memiliki kondisi kelebihan beban. Pastikan interval pelumasan bantalan meja telah diperhatikan.
Tepi kue retak setelah ditekan
Perluas nilai tinggal untuk kelompok posisi yang terpengaruh. Kurangi kecepatan pendekatan pers. Pastikan jarak bebas punch dan die sesuai spesifikasi. Periksa kadar air bubuk, yang harus tetap antara 1 dan 3 persen.
Kontaminasi bubuk antar posisi
Periksa pelindung posisi dan permukaan atas meja dari sisa bubuk. Pastikan titik ekstraksi vakum sudah jelas. Bersihkan meja cetakan di antara kampanye dan periksa apakah tutup hopper tetap tertutup selama produksi.
Ejeksi meninggalkan residu di cetakan
Periksa langkah ejeksi terhadap kedalaman panci. Poles dinding cetakan dan periksa apakah ada goresan. Oleskan pelumas cetakan yang ditentukan pada interval yang disarankan. Pastikan pukulan bawah kembali sepenuhnya sebelum siklus pengisian berikutnya.
Integrasi Jalur
Poin-poin yang memengaruhi cara mesin press putar terhubung ke peralatan di sekitarnya.
Pasokan Bubuk Hulu
Mesin press putar diambil dari hopper penyangga yang diumpankan oleh peralatan pencampur atau pengangkutan. Sensor level menjaga pasokan yang konsisten dan mencegah kelaparan pada kecepatan rotasi tinggi.
Pengambilan Hilir
Panci yang sudah ditekan dibuang ke konveyor atau ke unit pengambilan dan tempat. Sinyal yang diidentifikasi posisi mendukung penyortiran hilir, pemuatan baki, atau perakitan palet.
Data dan Ketertelusuran
Data produksi tingkat posisi dicatat per batch. Catatan dapat dimasukkan ke sistem MES atau ERP untuk mendukung dokumentasi kualitas dan analisis hasil.
Perencanaan Pemeliharaan
Interval yang disarankan mencakup analisis oli hidrolik setiap 2.000 jam, pemeriksaan punch dan die setiap 500 jam, dan servis bantalan putar setiap 1.500 jam.