Tantangan Pengolahan Bubuk dalam Pembuatan Kosmetik dan Cara Mengatasinya
Time: Sep 05, 2026
Produk blush compact di pabrik OEM melipatgandakan tingkat penolakannya dari 4% menjadi 23% dalam waktu kurang dari dua jam ketika pra-pencampuran mulai membanjiri hopper pengisian. Operator meningkatkan intensitas vibrator, memperlambat putaran mesin press dari 40 menjadi 22 pukulan per menit, dan masih melihat tepi retak dan bagian tengah berkapur pada hampir setiap sepersepuluh tablet. Formulasinya tidak berubah. Kadar air meningkat dari 0,3% menjadi 0,8% setelah malam yang lembab, dan dampaknya menyebar ke setiap stasiun hilir.
Lima Kegagalan Pemrosesan Serbuk yang Umum di Lini Kosmetik
Garis bedak kosmetik gagal dalam lima mode yang dapat dikenali: ratholing, channeling, banjir, aliran tidak menentu, dan penggumpalan. Setiap mode memiliki mekanisme yang berbeda, gejala pertama yang terlihat, dan biaya yang berbeda.
Ratholing adalah suatu kondisi aliran dimana serbuk dibuang melalui saluran vertikal sempit di atas saluran keluar hopper sementara material di sekitarnya tetap terkunci pada tempatnya. Ini berbeda dengan bridging, di mana bubuk melengkung sepenuhnya melintasi saluran keluar dan menghentikan semua pelepasan.
Ratholing membuat pers kelaparan tanpa menghentikannya sepenuhnya, sehingga lebih sulit dideteksi daripada menjembatani. Penyaluran juga merupakan kelompok kegagalan yang sama: jalur aliran sempit terbuka, namun sebagian besar hopper tetap statis hingga kemerosotan tiba-tiba mengganggu kestabilan lapisan. Banjir terjadi ketika massa yang merosot itu menganginkan dan mengalir seperti cairan, mengalir melalui pengumpan dan mengisi rongga-rongga cetakan secara berlebihan. Aliran yang tidak menentu bergantian antara aliran bebas dan tanpa aliran, dan penggumpalan menyatukan partikel menjadi gumpalan yang menghalangi saringan, pengumpan, dan sepatu pengisi.
| Modus kegagalan | Mekanisme akar | Gejala pertama yang diperhatikan | Dampak yang khas |
| Ratholing | Bubuk kohesif mengunci dinding hopper | Penarikan lambat di satu sisi hopper | Kehilangan kapasitas 10–25%. |
| Penyaluran | Saluran aliran sempit terbuka pada lapisan statis | Berat isi mesin press tidak stabil | Variasi berat hingga 8% |
| Banjir | Lubang tikus yang runtuh menganginkan bubuk tersebut | Bubuk mengalir keluar tak terkendali | Lonjakan berat badan dan debu di udara |
| Aliran tidak menentu | Kohesi bergantian dengan slip | Pembuangan start-stop dari hopper | Penghentian pers dan penolakan compacts |
| kue | Partikel sekering kelembaban dan tekanan | Benjolan di pra-campuran | Umpan tersumbat dan titik keras pada compacts |
Akar Penyebab di balik Aliran Bubuk yang Tidak Menentu
Ukuran partikel, bentuk, kimia permukaan, dan kelembapan menentukan apakah bubuk kosmetik mengalir atau melawan proses. Dalam formula kompak, faktor-faktor ini berinteraksi, sehingga satu perubahan pada satu bahan dapat menyebabkan beberapa mode kegagalan.
Serpihan mika meluncur dan saling bertautan; talk bersifat lunak, berbentuk lempengan, dan mudah dipadatkan secara berlebihan; titanium dioksida membentuk gumpalan halus yang tersusun rapat. Ketika formula menggabungkan ini dengan seng stearat, perubahan kecil dalam distribusi ukuran partikel akan mengubah perilaku aliran sepenuhnya. Denda di bawah 50 mikrometer meningkatkan kohesi, sementara distribusi ukuran yang luas mendorong pemisahan selama pengangkutan dan pengisian.
Kelembapan merupakan destabilisasi yang paling kuat. Pada kadar air 0,5% sebagian besar campuran padat masih mengalir; di atas 0,8%, jembatan cair terbentuk antara partikel dan kohesi ganda. Glikol, humektan, dan ekstrak tumbuhan bermigrasi selama penyimpanan dan meningkatkan kelembapan di hopper. Muatan elektrostatik dari pengangkutan pneumatik dan pencampuran yang lama membuat partikel-partikel halus menempel pada dinding dan satu sama lain, sehingga memperkuat kegagalan yang sama.
Dalam produksi kompak, fungsi aliran serbuk bukanlah konstanta material. Ini adalah keadaan proses yang berubah seiring kelembaban, suhu, dan waktu.
Dari Kegagalan Aliran hingga Cacat Kompak: Sambungan Pers
Kegagalan aliran mencapai mesin press sebagai variasi berat isi, dan variasi berat isi merupakan sumber cacat paling padat. Tempat tidur bubuk yang tidak menentu mengisi rongga-rongga cetakan secara tidak merata, dan mesin press memampatkan berapa pun volume yang diterimanya.
Kompak yang kurang terisi menjadi tipis, lembut, dan rentan terhadap tepi terkelupas; padat yang terlalu penuh akan retak saat dikeluarkan dan meninggalkan residu pada permukaan pelubang. Pemisahan menambahkan lapisan kedua: butiran halus bergerak secara berbeda dari mika kasar selama transfer pneumatik, sehingga hasil warna dan cakupannya terlihat berpindah dari satu batch ke batch berikutnya.
23% lonjakan penolakan direkam selama peristiwa banjir pada alat press kompak yang berputar
8% isi ayunan beban khas pada jalur dengan debit hopper yang tidak menentu
90 menit hilang per shift dihabiskan untuk membersihkan gumpalan dan membangun kembali aliran
2% bubuk hilang sebagai debu di udara di area pengisian yang tidak terkontrol
Penanggulangan Praktis untuk Pengolah Bubuk Kosmetik
Cara mengatasinya adalah sebuah sistem: geometri hopper, pengkondisian bubuk, kontrol kelembaban, kontrol umpan, dan pengepresan otomatis harus selaras. Mengambil satu tindakan korektif secara terpisah jarang dapat bertahan pada perubahan formula berikutnya.
- Retrofit atau desain untuk aliran massal. Dinding hopper yang curam dengan sudut 60–70 derajat, permukaan internal yang dipoles, dan saluran keluar berukuran besar dengan agitator anti-penghubung menjaga bubuk tetap bergerak sebagai sumbat.
- Kondisikan bedak sebelum ditekan. Tambahkan 0,1–0,5% silika berasap atau magnesium stearat dan aduk perlahan selama 10–15 menit untuk menghilangkan muatan elektrostatik dan menstabilkan kepadatan curah.
- Stabilkan kelembapan pada 30–40% RH. Tempatkan higrometer di zona pencampuran, pengangkutan, dan pengisian, dan jaga agar bahan mentah tetap tertutup rapat sampai pemberian dosis. Verifikasi kelembapan di bawah 0,5% untuk sebagian besar campuran padat.
- Gantikan pemberian makanan secara manual dengan kontrol pengisian otomatis. Feeder penurun berat badan atau agitating auger feeder meredam perubahan kepadatan sebelum bubuk mencapai mesin press.
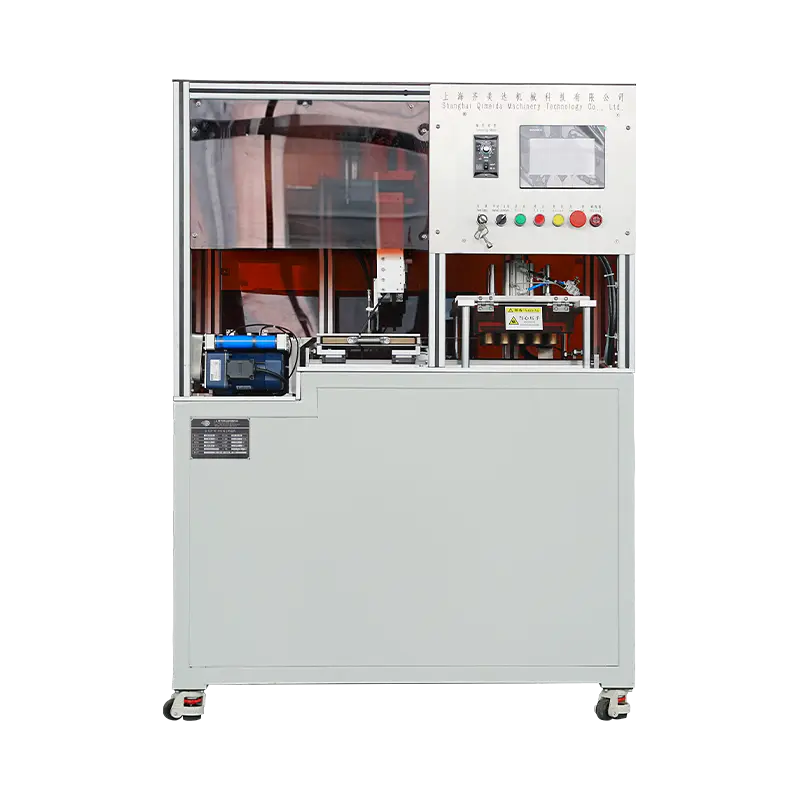
- Integrasikan pengepresan otomatis dengan pengisian servo. Sepatu pengisi yang digerakkan oleh servo dan ram pemadatan menjaga kedalaman pengisian tetap konstan. Untuk lini kompak yang memproduksi perona pipi, eyeshadow, dan alas bedak, Shanghai Qimeida Machinery Technology Co., Ltd. memasok solusi pengepresan bedak yang sepenuhnya otomatis dengan pengisian otomatis, kompresi berkecepatan tinggi, dan tahap pembongkaran, sehingga mengurangi variabel manusia dalam langkah pengepresan.
Hopper aliran massal adalah garis pertahanan pertama. Jika hopper mengosongkan ruang dengan urutan masuk pertama keluar pertama dan tidak ada lapisan stagnan yang terbentuk, lubang tikus tidak akan terbentuk dan banjir akan lebih mudah dikendalikan.
Pengujian dan Pemantauan yang Menjaga Kestabilan Jalur
Pengujian aliran dan pemantauan berat isi menangkap masalah sebelum berkembang menjadi penolakan. Setiap formula baru, setiap kumpulan bahan mentah, dan setiap perubahan kelembapan harus memicu pemeriksaan aliran, bukan penyelidikan post-mortem.
| Metode pengujian | Apa yang diukurnya | Nilai bagus yang khas | Nilai masalah yang khas |
| Sudut istirahat | Geometri tumpukan bedak tabur | 40 derajat atau kurang | Di atas 45 derajat |
| Rasio Hausner | Disadap versus kepadatan curah | 1,25 atau lebih rendah | Di atas 1.4 |
| Indeks Carr | Kompresibilitas bubuk | Di bawah 15% | Di atas 25% |
| Sel geser | Fungsi kohesi dan aliran | Fungsi aliran di atas 4 | Di bawah 2 |
| Kadar air | Air oleh Karl Fischer atau NIR | Di bawah 0,5% | Di atas 0,8% |
Ketika mesin press 36 rongga mulai menunjukkan pola gigi gergaji dalam tren berat isi, bubuk sudah mulai terpisah. Bereaksilah terhadap polanya, bukan terhadap tumpukan sampah.
Pertanyaan yang Sering Diajukan
Mengapa bedak kosmetik saya menggumpal selama penyimpanan?
Penggumpalan dimulai ketika uap air bermigrasi dari humektan, glikol, atau udara lembab ke dalam lapisan bubuk dan membentuk jembatan cair antar partikel. Cara mengatasinya adalah dengan mengontrol kelembapan ruangan di bawah 40% RH, menyegel bahan mentah, dan menghindari penumpukan wadah berat di atas drum bubuk.
Apa yang menyebabkan banjir di bedak hopper?
Banjir terjadi ketika lubang tikus runtuh dan massa yang jatuh menjadi aerasi, mengubah bubuk menjadi suspensi seperti cairan yang mengalir melalui saluran keluar. Geometri hopper aliran massal, agitator, dan laju pelepasan yang terkontrol mencegah siklus keruntuhan dan aerasi.
Bagaimana cara mengurangi variasi berat pada compacts yang ditekan?
Selesaikan tahap pengisian terlebih dahulu: gunakan kontrol pengisian volumetrik atau gravimetri, pertahankan tingkat bubuk di atas pengaduk, saring gumpalan, dan verifikasi bahwa butiran halus tidak terpisah sebelum tempat pengisian. Kemudian konfirmasikan bahwa perjalanan pukulan dan waktu tunggu telah disesuaikan dengan respons serbuk.
Bisakah mesin pengepres otomatis menghilangkan masalah aliran?
Tidak ada mesin yang sepenuhnya mengkompensasi bubuk yang tidak mengalir, namun sistem pengepresan bubuk otomatis dengan pengisian dan pemadatan yang dikontrol servo memiliki toleransi berat yang lebih ketat dan mendeteksi variasi umpan jauh lebih awal dibandingkan saluran manual. Peralatan dan bedak harus diperlakukan sebagai satu sistem.
Simpan catatan batch yang menggabungkan hasil uji aliran, pembacaan kelembapan, kecepatan pengepresan, dan kekerasan kompak. Dalam waktu dua minggu, korelasi antara kondisi proses dan kualitas produk menjadi terlihat, dan sebagian besar masalah pemrosesan bubuk dapat diprediksi.
BERITA yang Direkomendasikan:
Cara Membangun Lini Produksi Kosmetik Bedak Padat yang Efisien
Bagaimana Otomatisasi Meningkatkan Efisiensi dalam Proses Produksi Bubuk Kosmetik
Cara Memilih Mixer Bedak Kosmetik Berdasarkan Kapasitas Produksi: Panduan Lengkap
Peralatan Utama untuk Lini Pembuatan Serbuk Kosmetik Lengkap: Panduan 2026
Manfaat Utama Peralatan Penanganan Serbuk Otomatis dalam Manufaktur Kosmetik
Kualitas Serbuk Padat dalam Manufaktur Kosmetik: Penjelasan Faktor Kunci
Produk terkait
Hak Cipta © Shanghai Qimeida Machinery Technology Co., Ltd. Semua Hak Dilindungi Undang-undang.
Produsen Mesin Kosmetik Profesional Kustom
